

Razumijevanje PA/PE koekstrudiranih tubularnih filmova u modernom pakiranju
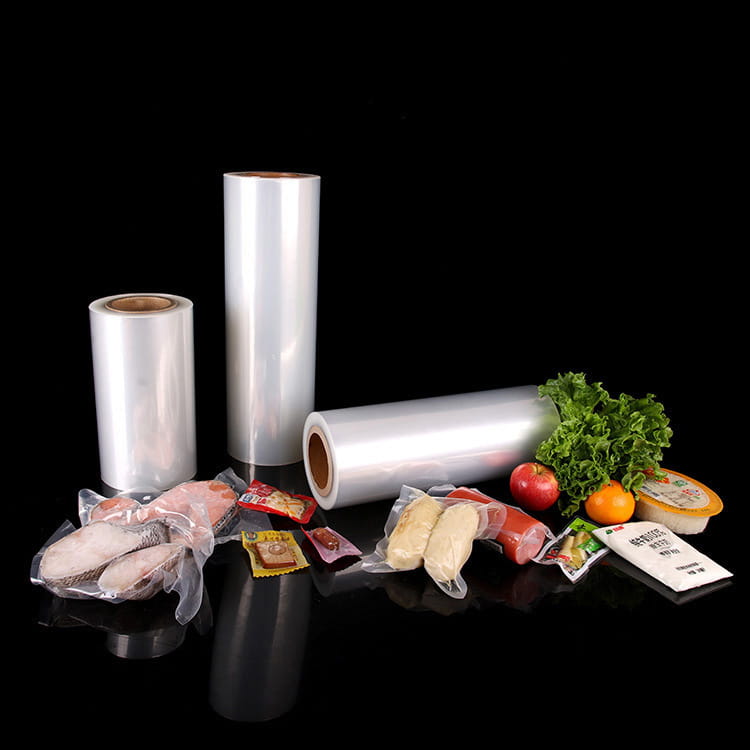
Industrija ambalaže prošla je kroz značajnu transformaciju u posljednja dva desetljeća. Kako se zahtjevi za proizvodima razvijaju, proizvođači se sve više okreću naprednim filmskim tehnologijama kako bi ispunili stroge zahtjeve za rok trajanja, zaštitu proizvoda i održivost. Među tim inovacijama, PA/PE koekstrudirane cjevaste folije su se pojavile kao kamen temeljac tehnologije za vrhunske aplikacije pakiranja.
Tradicionalne jednoslojne ili dvoslojne folije desetljećima su adekvatno služile svojoj svrsi, ali moderni opskrbni lanci zahtijevaju sofisticiranija rješenja. Porast e-trgovine, proširene distribucijske mreže i očekivanja potrošača za kvalitetom proizvoda stvorili su potrebu za filmovima koji nude vrhunska svojstva barijere, mehaničku čvrstoću i svestranost. Ovdje je koekstrudirani cjevasti film u roli tehnologija se razlikuje od konvencionalnih pristupa.
Ovaj sveobuhvatni vodič ispituje strukturne, izvedbene i praktične razlike između PA/PE koekstrudiranih filmova i njihovih konvencionalnih parnjaka. Razumijevanjem ovih razlika, stručnjaci za pakiranje mogu donositi informirane odluke koje uravnotežuju zahtjeve performansi i troškove.
Strukturna kompozicija: temelj izvedbe
Konvencionalni tubularni filmovi: jednoslojni i dvoslojni sustavi
Konvencionalne cjevaste folije obično koriste jednostavnu arhitekturu slojeva. Osnovni jednoslojni film sastoji se od polietilena (PE) ili polipropilena (PP), osiguravajući osnovna svojstva barijere i mehaničku čvrstoću. Napredniji konvencionalni sustavi imaju dva sloja, često kombinirajući različite vrste polimera radi ravnoteže između cijene i učinka.
Proces proizvodnje konvencionalnih filmova je relativno jednostavan: jedan tok smole teče kroz prstenastu matricu, formira mjehurić i proizvodi kontinuiranu cjevastu strukturu. Ova jednostavnost dovodi do nižih kapitalnih troškova opreme i jednostavne kontrole proizvodnje, čineći konvencionalne folije ekonomski atraktivnim za velike količine primjena gdje zahtjevi za barijerama ostaju umjereni.
Koekstrudirani sustavi: Višeslojno precizno inženjerstvo
Višeslojni koekstrudirani film tehnologija iz temelja mijenja način na koji se materijali kombiniraju. Umjesto jedne struje polimera, koekstruzija istovremeno tjera više struja smole kroz zasebne kanale unutar iste matrice. Ovi tokovi konvergiraju i molekularno se vežu dok izlaze, stvarajući jedinstveni film s precizno kontroliranom debljinom sloja i sastavom.
Tipična PA/PE koekstrudirana konfiguracija može uključivati tri do pet različitih slojeva, svaki odabran za posebne funkcionalne svrhe. Na primjer, unutarnji vezni sloj promiče prianjanje između strukturnih slojeva, slojevi barijere za kisik smanjuju stopu propusnosti, a vanjski brtveni slojevi pružaju mehaničku zaštitu i površinska svojstva optimizirana za sekundarne operacije obrade.
Mehanička svojstva i strukturni integritet
Vlačna čvrstoća i istezanje
Višeslojna arhitektura koekstrudiranih filmova inherentno poboljšava mehaničku izvedbu. Kombinacija različitih polimera s komplementarnim svojstvima stvara kompozitnu strukturu u kojoj svaki sloj pojačava slabosti drugih.
Uobičajene jednoslojne PE folije obično pokazuju vlačnu čvrstoću u strojnom smjeru (MD) od 20-35 MPa. Koekstrudirani PA/PE sustavi rutinski postižu 28-45 MPa ugradnjom PA barijernih slojeva visoke čvrstoće koji značajno pridonose ukupnom vlačnom modulu dok zadržavaju poželjne karakteristike istezanja.
Otpornost na probijanje i trganje
Otpornost na probijanje—sposobnost podnošenja opterećenja oštrim točkama bez pucanja—odvaja vrhunske od uobičajenih folija. Konvencionalne folije pokazuju umjerene ocjene bušenja od 2-4 kg/mm. Koekstrudirane strukture s optimiziranom raspodjelom slojeva i izborom materijala postižu 4-7 kg/mm, pružajući znatno veću zaštitu od oštećenja od oštrih rubova, grubih površina ili scenarija udara koji su uobičajeni u logističkim okruženjima.
Propagacija trganja također se poboljšava u koekstrudiranim sustavima. Uvođenje različitih slojeva s različitim čvrstoćama na kidanje stvara unutarnje obrasce distribucije naprezanja koji zaustavljaju širenje pukotina prije nego što prođu kroz cijelu debljinu filma. Ovaj se fenomen pokazao osobito vrijednim za vakuumirano pakirane proizvode kod kojih bi iznenadna sila dekompresije inače mogla prouzročiti katastrofalan kvar.
Izdržljivost na udarce i savijanje
Produljeni rok trajanja i složeni opskrbni lanci izlažu filmove opetovanim mehaničkim naprezanjima — kompresijom, savijanjem, promjenama temperature. Konvencionalni filmovi nakupljaju mikropukotine i izbjeljivanje naprezanja kako se akumuliraju unutarnja naprezanja. PA/PE koekstrudirana arhitektura raspoređuje ta ciklička naprezanja na više slojeva, dramatično produžujući vrijeme nastanka pukotine savijanjem. Testiranje otkriva 5-10x poboljšanje otpornosti na ponovljenu kompresiju prije nego što se pojave vidljiva oštećenja.
Mogućnosti obrade i fleksibilnost proizvodnje
Izvedba toplinskog brtvljenja
Brtveni sloj u koekstrudiranom filmu može se konstruirati neovisno o zahtjevima barijere. Konvencionalne folije čine kompromis—odabir PE klasa koje balansiraju svojstva barijere s ponašanjem brtvljenja. Koekstrudirani sustavi imaju vanjski sloj koji je posebno optimiziran za brtvljenje, a istovremeno zadržava funkciju barijere kroz unutarnje slojeve.
Ovo odvajanje omogućuje temperature brtvljenja 10-15°C niže od uobičajenih folija za jednaku čvrstoću brtvljenja, smanjenje toplinskog stresa na zapakiranim proizvodima i poboljšanje energetske učinkovitosti u brzim operacijama form-fill-peal. Dodatno, dosljednost kvalitete brtve dramatično se poboljšava jer sastav brtvenog sloja ostaje konstantan bez obzira na promjene formulacije barijernog sloja.
Prianjanje tinte i ispis
Izravan tisak na ambalažu od folije zahtijeva izvrsno prianjanje tinte, ali materijali barijernog sloja ne prihvaćaju uvijek lako tinte. Koekstrudirane arhitekture to rješavaju namjenskim vanjskim slojevima s optimiziranom površinskom energijom i kemijskom kompatibilnošću za tiskarske boje. Konvencionalne folije često zahtijevaju koronski tretman ili promotore prianjanja; koekstrudirani sustavi često dobro funkcioniraju bez prethodne obrade.
Pretvaranje i sekundarna obrada
Operacije pretvorbe - rezanje, formiranje vrećice, bušenje rupa - nameću intenzivna lokalizirana naprezanja. Koekstrudirani filmovi pokazuju vrhunsku dimenzionalnu stabilnost tijekom pretvorbe, proizvodeći dosljednije dimenzije vrećice i manje nedostataka. Višeslojna struktura učinkovitije apsorbira energiju iz kalupa za rezanje, smanjujući raslojavanje i cijepanje rubova uobičajeno kod konvencionalnih filmova.
Domene aplikacije i zahtjevi izvedbe
Pakiranje hrane
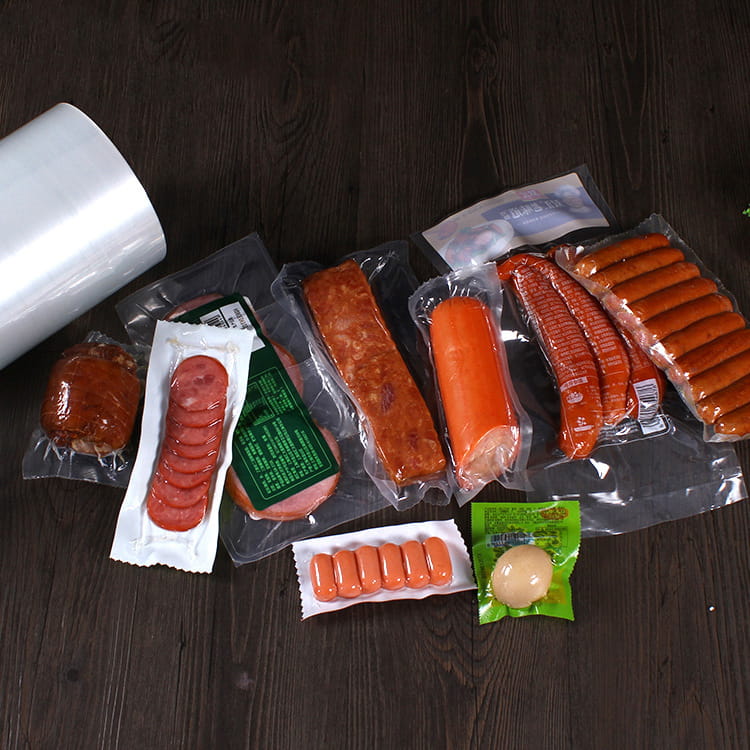
Pakiranje hrane predstavlja najveći sektor primjene za konvencionalne i koekstrudirane folije. Međutim, razlika u performansama postaje očita kod vrhunskih proizvoda. Koekstrudirani filmovi su izvrsni u primjenama koje zahtijevaju produljeni vijek trajanja: vakuumirano suhomesnati proizvodi, aseptična pakiranja sira, specijalna kava i nutritivni prašci, svi imaju koristi od poboljšanih barijera za kisik i vlagu.
Konvencionalne folije ostaju prikladne za proizvode s kraćim rokom trajanja (2-4 tjedna) u okruženjima stabilnih temperatura. Ali kako se distribucijske mreže šire i kompleksnost opskrbnog lanca povećava, čak i široki prehrambeni proizvodi sve više migriraju prema koekstrudiranim rješenjima kako bi se smanjio rizik od kvarenja i troškovi usklađivanja s propisima.
Farmaceutska i medicinska ambalaža
Farmaceutske primjene zahtijevaju apsolutnu pouzdanost barijere. Ulazak vlage može izazvati kemijsku degradaciju u osjetljivim aktivnim tvarima; kisik može oksidirati vitamine i osjetljive spojeve. Koekstrudirani film visoke barijere pruža dosljednost i granice performansi koje nalažu regulatorni okviri i specifikacije proizvođača. Troškovna premija koekstrudiranih folija predstavlja zanemariv postotak cijene gotovog proizvoda, a istovremeno osigurava kritično ublažavanje rizika.
Pakiranje kemijskih i reaktivnih materijala
Agresivne kemikalije, otapala i reaktivni spojevi zahtijevaju filmske materijale s iznimnom kemijskom otpornošću u kombinaciji s funkcijom barijere. Koekstrudirane arhitekture dopuštaju ugradnju specijaliziranih barijernih materijala uz zadržavanje isplativih vanjskih slojeva. Na primjer, barijerni slojevi na bazi EVOH-a pružaju iznimnu kemijsku otpornost dok PE brtveni slojevi osiguravaju pouzdani integritet pakiranja.
Primjena u industriji i poljoprivredi
Pakiranje sjemena, zaštita gnojiva i zaštita industrijskih proizvoda imaju koristi od poboljšane izdržljivosti i svojstava barijere koekstrudiranih filmova. Produljeno skladištenje na otvorenom izlaže filmove UV degradaciji i vlazi iz okoliša. Koekstrudirani sustavi s UV-stabiliziranim vanjskim slojevima i barijerama za vlagu održavaju održivost proizvoda kroz sezonske cikluse skladištenja gdje konvencionalne folije mogu zakazati.
Matrica prikladnosti primjene
| Vrsta aplikacije | Rok trajanja | Konvencionalni film | Koekstrudirani film |
|---|---|---|---|
| Vakuumirano meso | 4-8 tjedana | Marginalni | Izvrsno |
| Proizvodi u prahu | 12 mjeseci | Jadno | Izvrsno |
| Svježi proizvodi | 2-3 tjedna | dobro | Izvrsno |
| Farmaceutika | 24 mjeseca | Jadno | Bitno |
| Pakiranje robe | 1-4 tjedna | Adekvatan | Pretjerano |
Analiza troškova i koristi i ekonomska razmatranja
Premija za materijalne troškove
Koekstrudirani filmovi zahtijevaju povećanje troškova materijala od 25-45% u usporedbi s konvencionalnim filmovima, ovisno o formulaciji sloja barijere i debljini filma. Za proizvođače koji su navikli na određivanje cijena robe, ova premija jamči pažljivo ekonomsko opravdanje. Izračun se, međutim, proteže znatno dalje od materijalnih troškova.
Ukupni trošak vlasništva
Sveobuhvatna ekonomska analiza mora uzeti u obzir više čimbenika osim materijalnih troškova:
- Smanjeno kvarenje proizvoda i otpad kroz produženi rok trajanja
- Poboljšana učinkovitost pretvorbe i smanjene stope grešaka
- Manja potrošnja toplinske energije tijekom toplinskog zavarivanja
- Smanjeno povlačenje proizvoda i odgovornost od kontaminacije ili degradacije
- Poboljšana percepcija marke podržava vrhunske cijene
- Usklađenost s propisima i pojednostavljenje dokumentacije
Analiza rentabilnosti
Za mnoge proizvođače pakirane robe, ekonomska prijelomna točka nastupa iznenađujuće brzo. Zamislite proizvođača grickalica koji proizvodi milijun vrećica mjesečno. Smanjenje otpada od 2% kroz produženi vijek trajanja zahvaljujući poboljšanoj zaštiti barijera eliminira 20.000 pokvarenih pakiranja. Uz tipičnu vrijednost gotovog proizvoda od 4-5 USD po vrećici, ovo smanjenje otpada iznosi 80.000-100.000 USD mjesečno - daleko premašujući tipičnu premiju za materijalne troškove od 5.000-10.000 USD mjesečno.
Slično tome, prošireni doseg distribucije omogućen vrhunskim rokom trajanja može otključati premium tržišne kanale s višim maržama po jedinici. Vrhunsko pozicioniranje u specijaliziranim maloprodajnim ili međunarodnim tržištima često zahtijeva 15-30% cjenovnih premija koje lako opravdavaju ulaganje u koekstrudiranu foliju.
Vrijednost smanjenja rizika
Povlačenja proizvoda predstavljaju katastrofalne financijske događaje koji nadilaze neposredne troškove zamjene. Regulatorne kazne, troškovi sudskih sporova, šteta robne marke i gubitak tržišnog udjela mogu premašiti 10-50 milijuna dolara za velika opoziva. Koekstrudirane folije značajno smanjuju rizik povrata robe kroz dosljedne margine performansi barijere koje podnose varijabilnost proizvodnje i nesigurnosti u opskrbnom lancu.
Razmatranja okoliša i održivosti
Materijalna učinkovitost i smanjenje otpada
Suprotno intuiciji, koekstrudirani filmovi mogu pružiti vrhunsku ekološku izvedbu unatoč višim troškovima materijala. Omogućujući produljeni vijek trajanja, koekstrudirane folije dramatično smanjuju rasipanje hrane u opskrbnom lancu. Podaci iz studija utjecaja na okoliš pokazuju da produženi vijek trajanja koji smanjuje otpad za samo 3-5% obično nadmašuje utjecaj na okoliš upotrebe dodatnog materijala u samoj foliji.
Iz perspektive proizvodnje, koekstrudirani procesi postižu veće stope iskorištenja materijala. Generira se manje dotjeranog i nekvalitetnog materijala u usporedbi s konvencionalnom proizvodnjom, poboljšavajući ukupnu učinkovitost proizvodnje i smanjujući utjecaj na odlagalište.
Razmatranja kraja životnog vijeka
Višeslojni koekstrudirani filmovi predstavljaju izazove za mehaničko recikliranje u usporedbi s jednoslojnim konvencionalnim filmovima. Međutim, nove tehnologije kemijskog recikliranja dizajnirane posebno za višeslojne strukture nude putove za vraćanje vrijednosti polimera čak i iz složenih filmskih arhitektura. Dodatno, vrhunska izdržljivost koekstrudiranih filmova smanjuje učestalost zamjene pakiranja, produžujući životni ciklus proizvoda.
Energija i emisije
Moderna oprema za koekstruziju radi s usporedivom energetskom učinkovitošću kao i konvencionalna oprema za ekstruziju. Dok se troškovi transporta materijala neznatno povećavaju zbog veće gustoće filma, produženi vijek trajanja proizvoda koji omogućuju koekstrudirane folije često dopušta konsolidiranu logistiku i smanjenu učestalost transporta, potencijalno neutralizirajući utjecaje na okoliš povezane s materijalom.
Odabir prave vrste filma za vašu primjenu
Okvir za odlučivanje
Odabir između konvencionalnih i koekstrudiranih filmova zahtijeva sustavnu procjenu više čimbenika. Razmotrite sljedeći okvir:
Kritična pitanja
- Osjetljivost proizvoda: Razgrađuje li se vaš proizvod kada je izložen kisiku, vlazi ili svjetlu? Osjetljivi proizvodi opravdavaju koekstrudirano ulaganje.
- Zahtjevi za rok trajanja: Produljenja nakon 8-12 tjedana snažno favoriziraju koekstrudirane filmove. Primjene s kratkim rokom trajanja možda neće opravdati premiju.
- Trajanje opskrbnog lanca: Duži opskrbni lanci (međunarodna distribucija, opsežno vrijeme maloprodaje) imaju koristi od proširene zaštite barijera.
- Temperaturna stabilnost: Proizvodi izloženi ekstremnim temperaturama tijekom skladištenja ili transporta imaju koristi od vrhunske mehaničke stabilnosti koekstrudiranih filmova.
- Format paketa: Vakuumsko pakiranje i aseptična obrada gotovo uvijek zahtijevaju koekstrudirane performanse. Standardni obrazac-ispuni-zapečati možda neće.
- Regulatorni zahtjevi: Farmaceutske i medicinske primjene obično zahtijevaju performanse barijere koje pouzdano pružaju samo koekstrudirani filmovi.
- Pozicioniranje marke: Vrhunsko pozicioniranje na tržištu često opravdava — pa čak i zahtijeva — učinak koekstrudirane folije kao dio ponude vrijednosti.
Matrica ekonomske opravdanosti
Upotrijebite ovu pojednostavljenu matricu za procjenu ekonomske isplativosti koekstrudiranih filmova za vašu primjenu:
- Zeleno svjetlo (snažno opravdano): Rok trajanja >12 tjedana, vrijednost proizvoda >3 USD po jedinici, opskrbni lanac >6 tjedana, prisutni regulatorni zahtjevi ili vrhunsko pozicioniranje marke kritično.
- Žuto svjetlo (pažljivo razmotrite): Rok trajanja 6-12 tjedana, vrijednost proizvoda 1-3 USD po jedinici, opskrbni lanac 2-6 tjedana, potencijalne koristi od kvalitete ili smanjenja otpada.
- Crveno svjetlo (teško za opravdanje): Rok trajanja <6 tjedana, robni proizvod
Inovacije u nastajanju i budući smjerovi
Napredne tehnologije barijera
Industrija pakiranja nastavlja unapređivati mogućnosti koekstruzije. Pojavljuju se novi barijerni materijali koji nude stopu prijenosa kisika ispod 0,5 cc/m2/dan, omogućujući produženje roka trajanja na 24 mjeseca čak i u tradicionalno zahtjevnim primjenama. Ovi materijali s ultra-visokom barijerom obično koriste keramičke nanočestice ili specijalizirane EVOH formulacije koje stvaraju vijugave putove za molekule plina, približavajući se teoretskim granicama barijere.
Inovacije usmjerene na održivost
Proizvođači razvijaju koekstrudirane filmove koji sadrže postotke recikliranog sadržaja od 30-50% uz održavanje ravnopravnosti performansi s filmovima od čistog materijala. Napredak mehaničkog i kemijskog recikliranja sve više omogućuje pristupe kružnom gospodarstvu gdje se višeslojne strukture mogu oporaviti i ponovno obraditi umjesto odbaciti.
Dodaci funkcionalnom sloju
Nove inovacije dodaju funkcionalne mogućnosti koekstrudiranim filmovima bez povećanja broja slojeva. Antimikrobni aditivi, hvatači oksidacije i spojevi koji apsorbiraju etilen mogu se ugraditi u namjenske slojeve, produžujući svježinu proizvoda i smanjujući mehanizme kvarenja koje sama barijera kisika ne može riješiti.
Pametna integracija pakiranja
Strukture koekstrudiranog filma pružaju izvrsnu platformu za integraciju tehnologija pametnog pakiranja—indikatora vremena i temperature, senzora propusnosti plina i indikatora svježine. Inherentna dosljednost performansi koekstrudiranih filmova omogućuje pouzdanu kalibraciju senzora i predvidljiv odgovor na uvjete okoline.
Često postavljana pitanja
P1: Koja je primarna prednost PA/PE koekstrudiranih folija u odnosu na konvencionalne folije?
Primarna prednost je vrhunska izvedba barijere. PA/PE koekstrudirane folije smanjuju stopu propusnosti kisika za 50-80% i stopu propusnosti vodene pare za 60-75% u usporedbi s konvencionalnim folijama. Ova poboljšana barijera značajno produljuje rok trajanja proizvoda, smanjujući kvarenje i otpad dok istovremeno omogućuje pristup vrhunskim tržišnim kanalima koji zahtijevaju produljene proizvode stabilne na polici.
P2: Mogu li se koekstrudirane folije reciklirati?
Mehaničko recikliranje višeslojnih koekstrudiranih filmova predstavlja izazov jer miješani polimerni slojevi kompliciraju obradu u konvencionalnim tokovima recikliranja. Međutim, nove tehnologije kemijskog recikliranja dizajnirane za višeslojne filmove omogućuju sve praktičnije načine recikliranja. Dodatno, produženi vijek trajanja proizvoda koji osiguravaju koekstrudirane folije često smanjuje ukupnu potrošnju materijala za pakiranje produljenjem životnog ciklusa proizvoda.
P3: Koliko su skuplje koekstrudirane folije u usporedbi s konvencionalnim folijama?
Troškovi materijala za koekstrudirane folije obično su 25-45% veći od konvencionalnih folija. Međutim, ta se premija često brzo nadoknađuje smanjenim kvarenjem proizvoda, poboljšanom učinkovitošću pretvorbe i pristupom tržišnim segmentima s višom maržom. Za mnoge primjene, ukupni trošak vlasništva daje prednost koekstrudiranim filmovima unatoč višim početnim troškovima materijala.
P4: Može li konvencionalna oprema zapečatiti koekstrudirane filmove?
Da, koekstrudirane folije dizajnirane su za rad na standardnoj opremi za oblikovanje-punjenje-zatvaranje i izradu vrećica. Njihov brtveni sloj posebno je konstruiran da bude kompatibilan s uobičajenim temperaturama i procesima toplinskog zavarivanja. U nekim slučajevima koekstrudirani filmovi zapravo poboljšavaju učinkovitost brtvljenja omogućujući niže temperature brtvljenja i dosljedniju kvalitetu brtvljenja u usporedbi s konvencionalnim alternativama.
P5: Koji su rasponi debljine filma tipični za koekstrudirane primjene?
Koekstrudirani cjevasti filmovi obično se kreću od 40 mikrona do 150 mikrona, ovisno o zahtjevima primjene. Primjene pakiranja hrane obično koriste debljine od 60-120 mikrona, dok vakuumske i specijalizirane primjene mogu koristiti mjerače od 80-150 mikrona kako bi se povećala otpornost na probijanje i trajnost.
P6: Kako vlažnost utječe na performanse barijere koekstrudiranih filmova?
Zaštitni materijali osjetljivi na vlagu kao što je EVOH mogu doživjeti smanjenu učinkovitost barijere za kisik pri visokim razinama vlažnosti. Moderne koekstrudirane formulacije rješavaju to kroz arhitekturu slojevitosti koja izolira slojeve osjetljive na vlagu ili uključuje vodootporne zaštitne slojeve. Kada su pravilno formulirani, koekstrudirani filmovi održavaju pouzdane performanse barijere u tipičnim rasponima vlažnosti okoline.
P7: Mogu li koekstrudirani filmovi izdržati aplikacije obrade na visokim temperaturama?
Koekstrudirani filmovi obično podnose stalne temperature do 50-60°C i kratka odstupanja do 80°C, ovisno o formulaciji. Za primjene na ultra visokim temperaturama koje zahtijevaju trajno izlaganje toplini iznad 65°C, mogu biti potrebni specijalizirani poliimidni ili napredni zaštitni filmovi. Konzultirajte specifikacije materijala za svoje specifične temperaturne zahtjeve.
P8: Koje su opcije ispisa dostupne za koekstrudirane folije?
Koekstrudirani filmovi prihvaćaju duboki, fleksografski i rotacijski duboki tisak putem standardne opreme za ukrašavanje. Konstruirani vanjski sloj u većini slučajeva omogućuje izvrsno prianjanje tinte bez prethodne obrade. Specijalni efekti poput metalizacije ili efekata visokog sjaja također su kompatibilni s koekstrudiranim filmskim strukturama.
P9: Kakvi su koekstrudirani filmovi u usporedbi s aluminijskim laminatima za barijere?
Koekstrudirani filmovi nude vrhunsku fleksibilnost i sposobnost oblikovanja u usporedbi s aluminijskim laminatima, dok postižu usporediva—ili u nekim slučajevima superiorna—zaštitna svojstva, ovisno o formulaciji. Koekstrudirani filmovi također nude vrhunski potencijal recikliranja i ne predstavljaju ranjivost na probijanje koju tanka aluminijska folija uvodi u višeslojne strukture.
P10: Koje mjere kontrole kvalitete osiguravaju dosljednu izvedbu koekstrudiranih filmova?
Proizvođači koriste kontinuirano on-line mjerenje svojstava filma uključujući ujednačenost debljine, performanse barijere, čvrstoću brtvljenja i vlačna svojstva. Statistička kontrola procesa i česta izvanmrežna validacijska testiranja (ASTM/ISO standardne metode ispitivanja) potvrđuju da proizvodne serije zadovoljavaju specificirane parametre performansi tijekom proizvodnog ciklusa.