

Ako trebate bilo kakvu pomoć, slobodno nas kontaktirajte


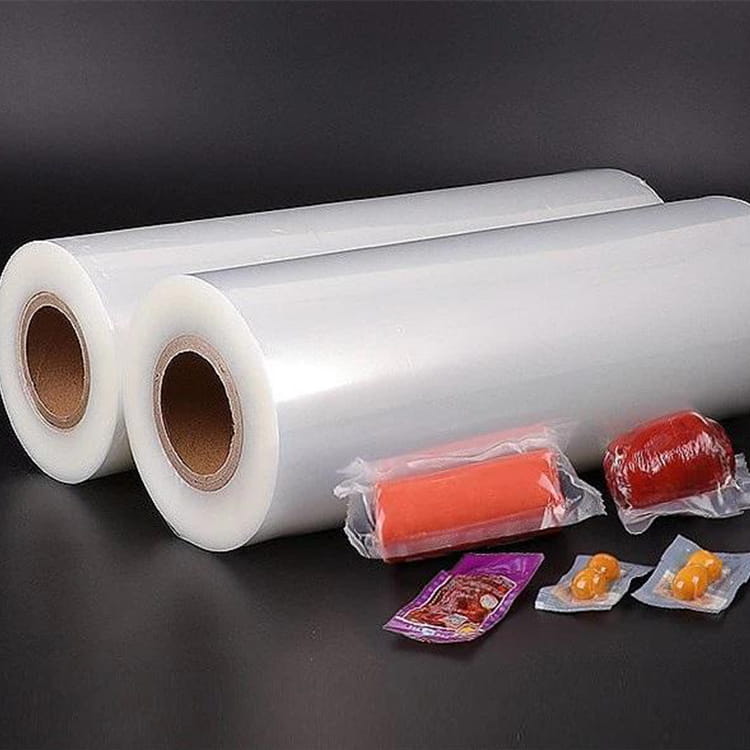
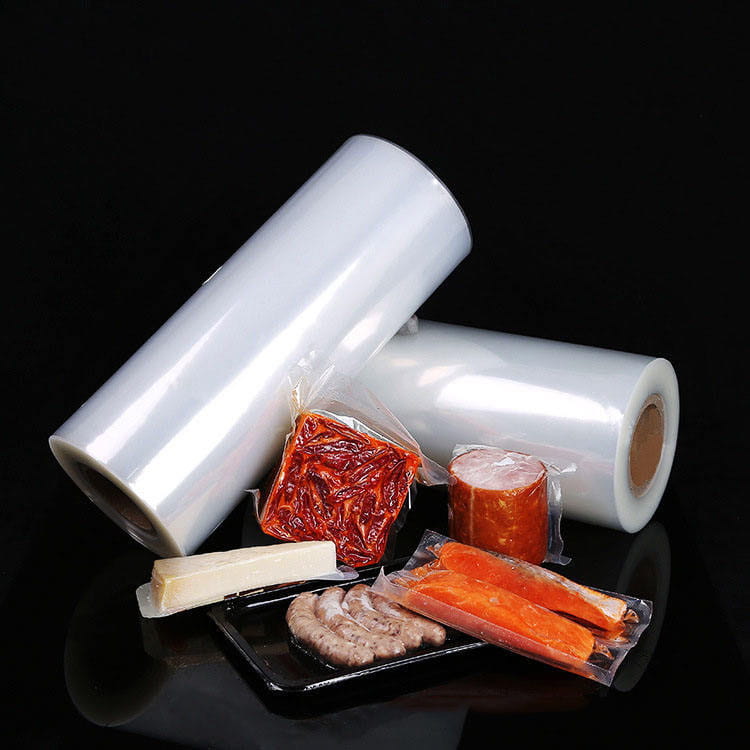
Zamislite da dobijete veliku uokvirenu sliku koju trebate poslati kupcu koji živi tri vremenske zone dalje. Sama čvrsta kutija neće spriječiti h...
View MoreKada primite ponudu za film i vidite navedenu "debljinu filma po narudžbi", lako je pretpostaviti da se radi samo o tehničkom punilu. Ali mjerni...
View MoreKada paleta s robom u kutiji stigne s otvorenim kutom, prvi osumnjičeni obično je mjerač folije. U mnogim je slučajevima, međutim, pravi krivac ...
View MoreOdabir pravog materijali za pakiranje smrznute hrane kritična je odluka koja izravno utječe na kvalitetu proizvoda, rok trajanja i za...
View More 1. Uobičajeni problemi i njihovi uzroci
Nestabilnost mjehurića
Manifestacije problema: pucanje mjehurića, otvrdnjavanje naprezanjem, nestabilnost linije smrzavanja, lepršanje mjehurića.
Analiza uzroka:
Pucanje mjehurića obično je uzrokovano prekomjernim rastezanjem rastaljenog materijala pri napuštanju kalupa, što rezultira nedovoljnom čvrstoćom taline za održavanje stabilnosti mjehurića.
Stvrdnjavanje naprezanjem je stvrdnjavanje rastaljenog polimera kada se on brzo rasteže u uzdužnom smjeru, uzrokujući fluktuacije unutarnjeg tlaka mjehurića i širine mjehurića.
Nestabilnost linije smrzavanja može biti uzrokovana promjenama temperature taline, što može biti uzrokovano nepravilnim odabirom smole, neispravnim dizajnom vijka, istrošenošću vijka ili kvarom grijača/termopara.
Lepršanje mjehurića uzrokovano je velikim brzinama zraka u zračnom prstenu, što stvara linearne tragove na površini mjehurića.
Promjene specifikacija
Manifestacije problema: Specifikacije filma, kao što su širina i debljina, mijenjaju se tijekom procesa proizvodnje.
Analiza uzroka:
Nedovoljna ujednačenost razmaka matrice duž oboda.
Loš ili neravnomjeran protok zraka u zračnom prstenu uzrokuje neravnomjerno hlađenje film visoke barijere .
Neujednačena temperatura taline može biti uzrokovana nepravilnim dizajnom vijka ili istrošenošću.
Nestabilnost sučelja
Manifestacija problema: Nestabilnost se javlja na sučelju između dva sloja, kao što je nestabilnost cik-cak sučelja i nestabilnost valovitog sučelja.
Analiza uzroka:
Nestabilnost cik-cak sučelja obično je uzrokovana prekomjernim posmičnim naprezanjem na sučelju, što rezultira ""cik-cak"" deformacijom površine filma duž poprečnog smjera. To može biti zbog značajno različitih smičnih viskoznosti između materijala koji stvaraju međusklop ili neodgovarajućeg omjera slojeva, zbog čega je međusklop preblizu stijenki kalupa.
Nestabilnost sučelja valova uzrokovana je neravnomjernom deformacijom istezanja na sučelju između dva materijala, što rezultira valovitim uzorkom kada se mjehurić istisne iz kalupa.
2. Utjecaj problema na filmsku izvedbu
Nestabilnost mjehurića
Utjecaj na performanse:
Puknuće mjehurića uzrokovat će pucanje strukture filma, smanjujući svojstva barijere i mehaničku čvrstoću filma.
Stvrdnjavanje naprezanjem će utjecati na vlačna svojstva i elastičnost filma, čineći da se film lakše deformira ili slomi kada je izložen vanjskim silama.
Nestabilnost linije smrzavanja utjecat će na brzinu hlađenja i ujednačenost koekstrudiranog filma visoke barijere, čime će utjecati na prozirnost i svojstva barijere filma.
Treperenje mjehurića uzrokovat će nedostatke na površini filma, što utječe na estetiku i upotrebu filma.
Promjene specifikacija
Utjecaj na performanse:
Promjene specifikacija will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Pretjerano odstupanje debljine filma također će utjecati na njegovu izvedbu i indeks stope curenja na stroju za automatsko punjenje.
Nestabilnost sučelja
Utjecaj na performanse:
Nestabilnost sučelja will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
Nestabilnost cik-cak sučelja smanjit će ravnost i glatkoću filma, utječući na izgled i upotrebu filma.
Nestabilnost sučelja valova uzrokovat će neravnomjernu deformaciju plastičnog filma visoke barijere tijekom istezanja, smanjujući vlačna svojstva i svojstva barijere filma.
3. Prednosti i protumjere Changxi Packaging Technology
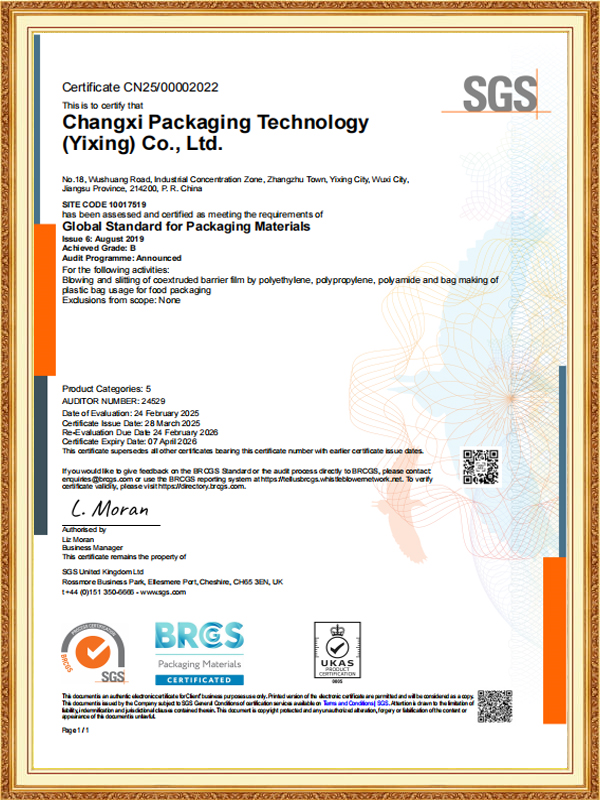
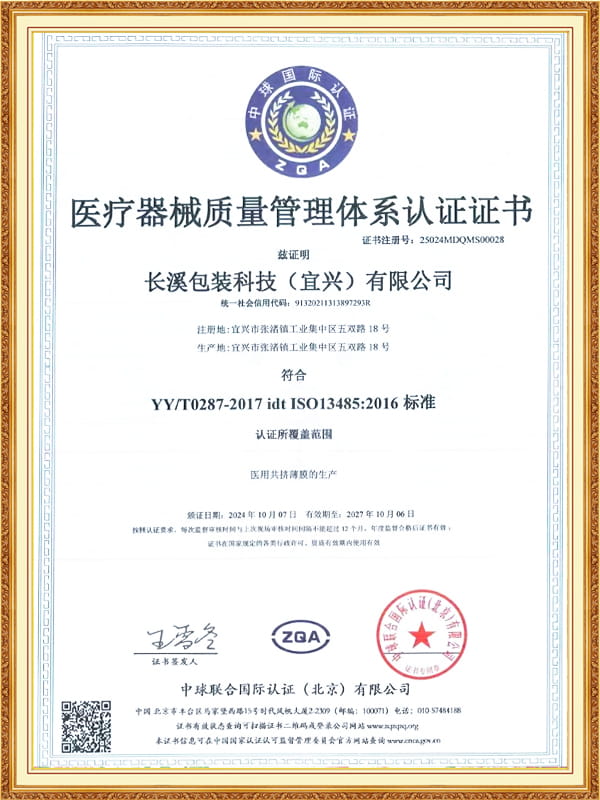
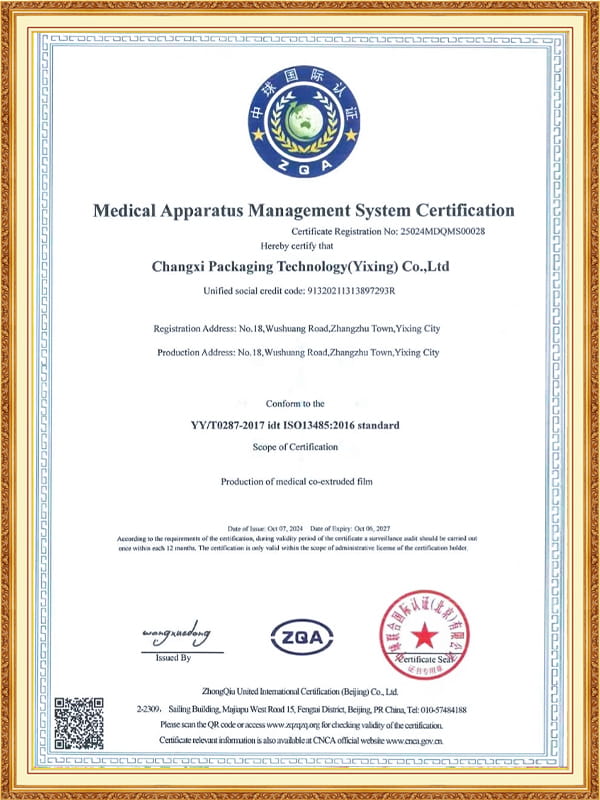
Suočen s ovim uobičajenim problemima, Changxi Packaging Technology (Yixing) Co., Ltd. je svojom inovativnošću i profesionalizmom izgradio skup poštenog sustava kvalitete. Tvrtka je u potpunosti implementirala ERP sustav upravljanja i umreženo praćenje informacija proizvodnog procesa, čime se mogu pratiti različiti parametri u proizvodnom procesu u stvarnom vremenu kako bi se osigurala stabilnost i dosljednost kvalitete proizvoda.
Kao odgovor na gore navedene probleme, tvrtka je poduzela sljedeće protumjere:
Optimizirajte odabir i formulaciju smole: Odaberite smole s odgovarajućom čvrstoćom taljenja i smičnom viskoznošću kako biste poboljšali ukupnu izvedbu i stabilnost filma.
Poboljšajte dizajn kalupa: Optimizirajte razmak kalupa i dizajn kanala za tekućinu kako biste osigurali ravnomjeran protok i hlađenje rastaljenog materijala u kalupu.
Pojačajte održavanje i njegu vijaka: Redovito provjeravajte istrošenost vijka i zamijenite vijak s jakim trošenjem na vrijeme kako biste osigurali ujednačenost i stabilnost temperature taline.
Optimizirajte dizajn zračnog prstena: Podesite brzinu i smjer protoka zraka u zračnom prstenu kako biste osigurali ravnomjerno hlađenje i istezanje filma.
Pojačajte praćenje i testiranje kvalitete: koristite naprednu opremu i instrumente za testiranje kako biste strogo testirali i kontrolirali različite pokazatelje učinka filma kako biste osigurali da kvaliteta proizvoda zadovoljava zahtjeve kupaca.
Add: No.18, Wushuang Road, Zhangzhu Town, Yixing City, Jiangsu Province, Kina. 214231
Tel: +86-0510-85599233
Mobile/what's app:0086-15026862705
E-mail: [email protected]
[email protected]
Autorska prava © Changxi Packaging Technology (Yixing) Co., Ltd Rights Reserved. Custom Coextruded High Barrier Film Factory
