

1. Definiranje vrsta polietilenskih filmova: LDPE, LLDPE i HDPE
Polietilenske (PE) folije dominiraju fleksibilnom ambalažom zbog svoje svestranosti, kemijske otpornosti i isplativosti. Industrijske primjene oslanjaju se na tri glavne podskupine: ldpe film (polietilen niske gustoće), lldpe film (linearni polietilen niske gustoće), i HDPE film (polietilen visoke gustoće). Svaki nudi različita mehanička i optička svojstva određena grananjem polimernog lanca i kristalnošću. Razumijevanje ovih razlika temeljno je za proizvođači polietilenske folije kada projektirate rješenja za pakiranje hrane, poljoprivredne poklopce ili teške industrijske obloge.
LDPE karakterizira visoka fleksibilnost, prozirnost i otpornost na udarce. LLDPE pruža vrhunsku vlačnu čvrstoću i otpornost na probijanje zbog svoje linearne strukture s kratkim ograncima. HDPE pokazuje visoku kristalnost, nudi krutost, performanse barijere i izvrsnu kemijsku otpornost. Donja tablica sažima ključne tehničke parametre koji se obično spominju u linijama puhanog filma i postupcima ekstruzijskog premazivanja.
| Vlasništvo | LDPE film | LLDPE film | HDPE film |
|---|---|---|---|
| Gustoća (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Vlačna čvrstoća (MD, MPa) | 10 – 20 | 25 – 45 (prikaz, znanstveni). | 25 – 40 |
| Istezanje pri lomu (%) | 400 – 650 (prikaz, znanstveni). | 500 – 800 | 200 – 500 |
| Brzina prijenosa vodene pare (WVTR, g/(m²·dan)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Optička jasnoća | visoko | Srednje-visoka | Nisko neprozirno |
| Tipične primjene | Skupljajuće folije, lagana pakiranja, vrećice | Rastezljiva folija, teške vreće, podstave | Namirnice, torbe za majice, industrijske folije |
U modernoj proizvodnji, miješanje LDPE i LLDPE optimizira sposobnost obrade uz zadržavanje žilavosti. Za aplikacije visoke čvrstoće, HDPE film manufacturers često koriste koekstruziju lijevanog ili puhanog filma kako bi kombinirali krutost HDPE-a sa slojevima za brtvljenje. Ovi profili svojstava izravno utječu na dizajn matrice, učinkovitost hlađenja i napetost namotaja rola polietilenske folije proizvodne linije.
2. Ekstruzija puhanim filmom: Osnovna tehnologija za cjevaste filmove
Ekstruzija puhanim filmom ostaje najraširenija tehnika proizvodnje ldpe film , lldpe film , i višeslojne koekstrudirane strukture. In this process, molten polymer is forced upward through an annular die, inflated by internal air to form a bubble, cooled by an air ring, i collapsed into flat rola polietilenske folije dionica. Key control variables include blow-up ratio (BUR), frost line height (FLH), i take-off speed, which collectively determine film mechanical orientation i thickness profile.
Industrijski podaci pokazuju da BUR u rasponu od 2:1 do 4:1 daje uravnotežena vlačna svojstva u MD/TD smjeru. Moderno linije puhanog filma uključuju automatsku kontrolu profila, IBC (hlađenje s unutarnjim mjehurićima) i gravimetrijsko doziranje kako bi se varijacije kolosijeka održale ispod ±5%. Tipična linija za industrijske polietilenske role može proizvesti 250–500 kg/h za jednoslojni HDPE, dok višeslojne linije (3, 5 ili 7 slojeva) poboljšavaju barijeru integracijom PA ili EVOH slojeva. Donja shema ilustrira bitne komponente sustava za ekstruziju puhanog filma.
Napredno linije puhanog filma sada integrirajte praćenje debljine u stvarnom vremenu putem kapacitivnih senzora i automatskog zagrijavanja matičnog vijka, omogućujući prilagođene poli folije proizvodnja s uskim tolerancijama (±5–8%). Ove tehničke nadogradnje ključne su za industrijske polietilenske role koji zahtijevaju dosljednu širinu u ravnom položaju i smanjeni otpad materijala.
3. Napredna koekstruzija: Inženjerske strukture PA/PE folije i PA/PP folije
Za demanding barrier applications — such as vacuum packaging, modified atmosphere packaging (MAP), and chemical containment — single-layer PE films are insufficient. Inženjeri se oslanjaju na višeslojnu koekstruziju koja kombinira poliamid (PA) s poliolefinima. Posebno, pa/pe film and pa/pp film predstavljaju napredne konstrukcije koje premošćuju kisikovu barijeru (PA sloj) s mogućnošću brtvljenja i otpornošću na vlagu (PE ili PP slojevi). Such films deliver oxygen transmission rates (OTR) as low as 2–8 cm³/(m²·day·atm) at 23°C and 50% RH, compared to >2000 cm³ for standard PE.
In a typical 5-layer coextrusion configuration (PA/tie/PE/tie/PA or symmetric PA/PE), the PA core contributes to puncture resistance, aroma retention, and mechanical strength. Za aplikacije termoformiranja, pa/pp film provides higher heat resistance (melting point >160°C) compared to PE-based structures, making it ideal for retort pouches or hot-fill packaging. Data from industrial trials show that coextruded PA/PE film reduces package failure rate by 40% in frozen food segments due to enhanced flex-crack resistance.
Ključne prednosti PA/PE i PA/PP koekstruzije
- Poboljšanje kisikove barijere do 98% u odnosu na monoslojni PE.
- Izvrsna mogućnost termoformiranja za ladice za duboko izvlačenje (omjer izvlačenja ≥6 mm).
- Poboljšana kemijska otpornost na ulja, masti i otapala.
- Kompatibilnost s brzim linijama form-fill-seal.
vodeći proizvođači polietilenske folije usvojiti višeslojne puhane ili lijevane linije s namjenskim smolama za vezivanje kako bi se osiguralo međuslojno prianjanje > 4 N/15 mm. Rezultat je postojan rola polietilenske folije zaliha koja udovoljava rigoroznim propisima o kontaktu s hranom i industrijskim standardima poput EN 13678.
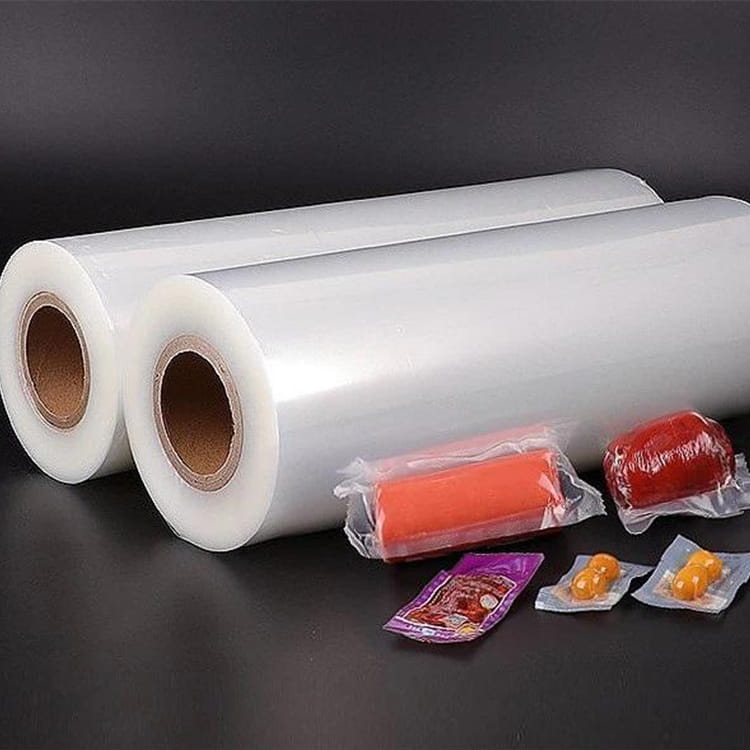
Slika: Proizvodnja višeslojnih polietilenskih valjaka — primjer industrijske koekstruzije za zaštitne folije.
4. Tehnički parametri za prilagođene polietilenske folije i industrijske role
Proizvodnja prilagođene poli folije and industrijske polietilenske role zahtijeva preciznu kontrolu širine, debljine, promjera jezgre i mehaničkih svojstava. Tipično rola polietilenske folije dimenzije su od 500 mm do 3000 mm širine, s vanjskim promjerom role do 1000 mm (unutarnji promjer jezgre 76 mm ili 152 mm). For heavy-duty industrial covers or construction vapor barriers, HDPE sheeting of 100–300 µm thickness is manufactured with UV stabilizers and anti-slip surface treatments.
A crucial parameter in blown film extrusion for custom sheeting is the layflat width, which directly correlates with bubble circumference and winder tension. Osim toga, sljedeća tablica prikazuje tipične specifikacije za lldpe film and ldpe film industrijske role:
| Parametar | Prilagođena LDPE folija | Industrijske LLDPE role | HDPE role za teške uvjete rada |
|---|---|---|---|
| Raspon debljine (µm) | 25 – 250 (prikaz, stručni). | 40 – 200 | 80 – 350 (prikaz, stručni). |
| Maksimalna širina role (mm) | 2800 | 3000 | 2500 |
| Vlačna čvrstoća (MD, MPa) | 15–22 (prikaz, stručni). | 35–50 (prikaz, stručni). | 28–45 (prikaz, stručni). |
| Snaga udara (pad strijele, g) | 150–350 (prikaz, stručni). | 350–800 (prikaz, stručni). | 200–500 |
| Opcije aditiva | Slip, antiblok, UV | Antistatik, klizanje | UV, čađa |
For prilagođene poli folije , proizvođači prilagođavaju dizajn puža ekstrudera (zaporni vijci s dijelovima za miješanje) i razmak matrice (0,8–2,5 mm) kako bi održali ujednačenost debljine. High-speed winders with closed-loop tension control eliminate telescoping and ensure consistent roll hardness, essential for downstream converting processes like bag making or lamination.
5. Ključne primjene Iskorištavanje polietilenske folije u svim industrijama
Prilagodljivost ldpe film , lldpe film i koekstrudirane strukture prevode se u široki spektar primjena. Svako tržište zahtijeva specifične mehaničke, optičke i barijerne profile:
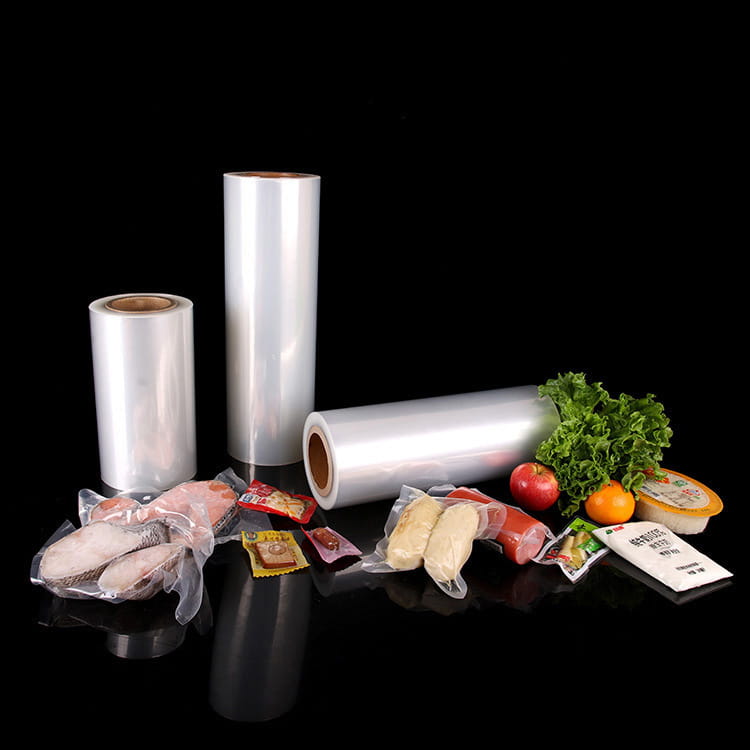
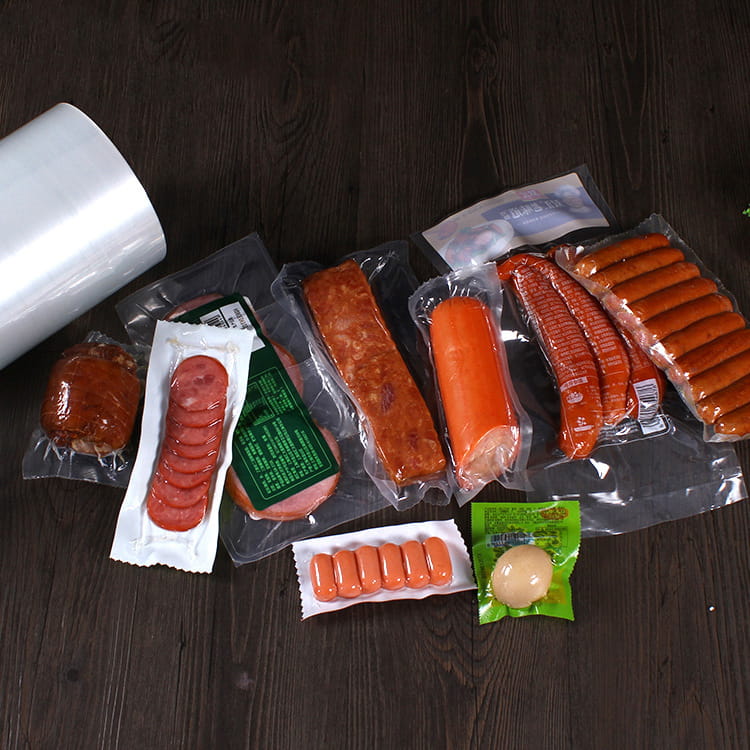
- Pakiranje hrane: Skupljajuće folije na bazi LDPE za pladnjeve za perad, LLDPE rastezljiva navlaka za omatanje paleta i pa/pe film za konzerviranje sira ili mesa (produljenje roka trajanja sa 7 na 21 dan).
- Poljoprivredni filmovi: UV-stabilized LDPE for greenhouse covers (lifetime 12–24 months) and silage stretch films using multilayer LLDPE/tie/EVOH to reduce oxygen ingress by 90%.
- Industrijske vreće za teške uvjete rada: Koekstrudirani HDPE/LLDPE filmovi debljine 120–180 µm, koji postižu otpornost na gornje opterećenje > 400 N za građevinske materijale ili kemijske prahove.
- Medicina i higijena: Prozračni filmovi proizvedeni dodavanjem punila kalcijevog karbonata u PE, zatim istezanjem radi stvaranja mikropora; koristi se u kirurškim zastorima i zaštitnim pokrivačima.
Analize tržišta pokazuju da globalna potražnja za industrijske polietilenske role raste 4,2% godišnje, potaknuto pakiranjem i automatizacijom e-trgovine. Proizvođači polietilenske folije uložite u linije puhanog filma s oscilirajućim izvlačenjem kako biste smanjili mjerne trake, jamčeći kvalitetu role koja zadovoljava standarde ASTM D2103.
6. Kontrola kvalitete i odabir materijala za proizvođače filmova
Dosljedna proizvodnja visokih performansi rola polietilenske folije inventar se oslanja na rigorozne protokole kvalitete. Proizvođači polietilenske folije koristiti laboratorijsko testiranje za indeks tečenja taline (MFI), broj gela i optička svojstva. Za linije puhanog filma , mrežni sustavi za nadzor prate debljinu preko kapacitivnih ili beta senzora, dajući povratnu informaciju zatvorene petlje automatskoj matrici. Ispitivanje rastezanja prema ASTM D882 obavezno je za prilagođene narudžbe koje zahtijevaju specifično istezanje (npr. >600% za rastezljivu foliju).
Material selection involves choosing between Ziegler-Natta or metallocene-catalyzed LLDPE — the latter providing narrower molecular weight distribution and enhanced clarity. Za visoke performanse prilagođene poli folije , omjeri povrata moraju se kontrolirati (<20% postindustrijskog otpada) kako bi se izbjegla degradacija gelova. Dodatno, elektrostatsko pričvršćivanje i obrada koronom (38–44 dyna/cm) osiguravaju mogućnost ispisa i čvrstoću veze laminacije. U tablici u nastavku navedeni su uobičajeni testovi kvalitete i kriteriji prihvaćanja:
| Testni parametar | metoda | Tipična specifikacija (LDPE/LLDPE) |
|---|---|---|
| Varijacija debljine | ASTM D374 | ±5% nominalnog |
| Vlačna čvrstoća (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorfova suza (MD) | ASTM D1922 | 150 – 400 g |
| COF (od filma do filma) | ASTM D1894 | 0,2 – 0,4 |
Napredno manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring industrijske polietilenske role izvoditi u hladnom skladištu (–20°C) ili okruženjima s visokom toplinom (60°C).
Često postavljana pitanja (FAQ)
P1: Koja je glavna razlika između LDPE filma i LLDPE filma u ekstruziji?
LDPE ima veću čvrstoću taljenja i lakši je za obradu linije puhanog filma , nudeći bolju jasnoću i sjaj. LLDPE pruža superiornu čvrstoću na rastezanje, probijanje i kidanje, ali zahtijeva veću snagu motora zbog veće viskoznosti. Mješavine LDPE/LLDPE uobičajene su za uravnoteženje obradivosti i mehaničke žilavosti.
P2: Kakva je PA/PE folija u usporedbi s PA/PP folijom za pakiranje hrane?
pa/pe film nudi izvrsnu sposobnost brtvljenja i zaštitu od vlage po niskoj cijeni, pogodan za hladne/smrznute primjene. pa/pp film podnosi više temperature (retorta do 121°C) i pruža vrhunsku kemijsku otpornost, idealna za gotova jela i pakiranja s toplim punjenjem.
P3: Može li se prilagođena polietilenska folija reciklirati nakon industrijske uporabe?
Da, većina polietilenskih industrijskih rola može se reciklirati kroz mehaničke tokove recikliranja. Međutim, koekstruzije s više materijala (PA/PE) zahtijevaju odvajanje ili kompatibilizatore. Mnogi proizvođači nude programe vraćanja postindustrijskog otpada za proizvodnju recikliranih peleta za slojeve koji nisu u kontaktu s hranom.
P4: Koji su tipični rasponi debljine HDPE folije u teškim uvjetima rada?
Za građevinske parne brane i geomembrane, debljina HDPE filma kreće se od 150 µm do 500 µm. Za vreće s namirnicama ili trgovačke vrećice debljina je obično 10–30 µm. Proizvođači HDPE filmova često modificiraju gustoću aditivima kako bi postigli specifičnu krutost i otpornost na trganje.
P5: Kako mogu osigurati dosljednu ujednačenost debljine u svojoj roli polietilenske folije?
Održavajte stabilnu temperaturu taljenja, koristite automatsku kontrolu zavrtnja matrice sa skeniranjem debljine i optimizirajte protok zraka za hlađenje oko mjehurića. Moderno linije puhanog filma opremljen s IBC (unutarnjim mjehurićnim hlađenjem) može smanjiti varijaciju kolosijeka na ±3–5%.