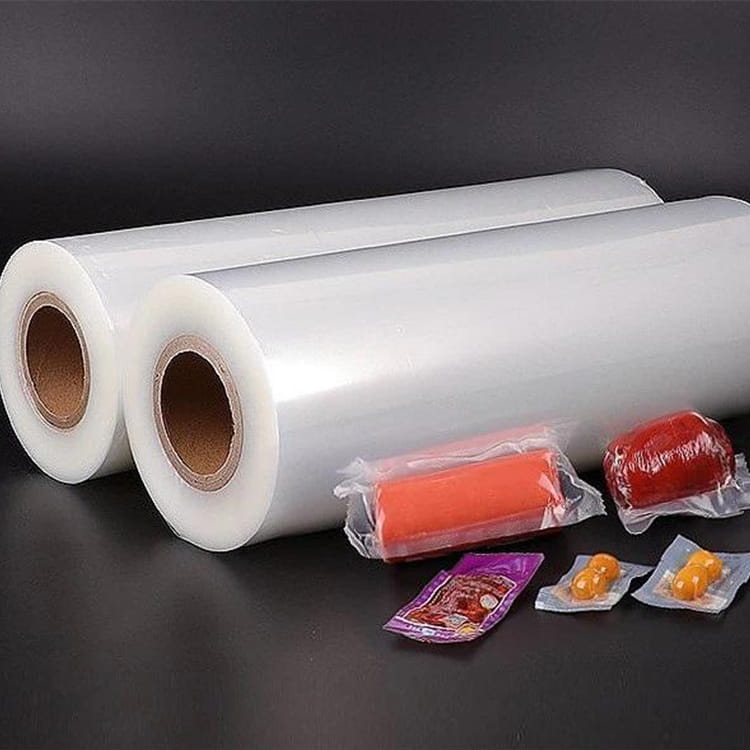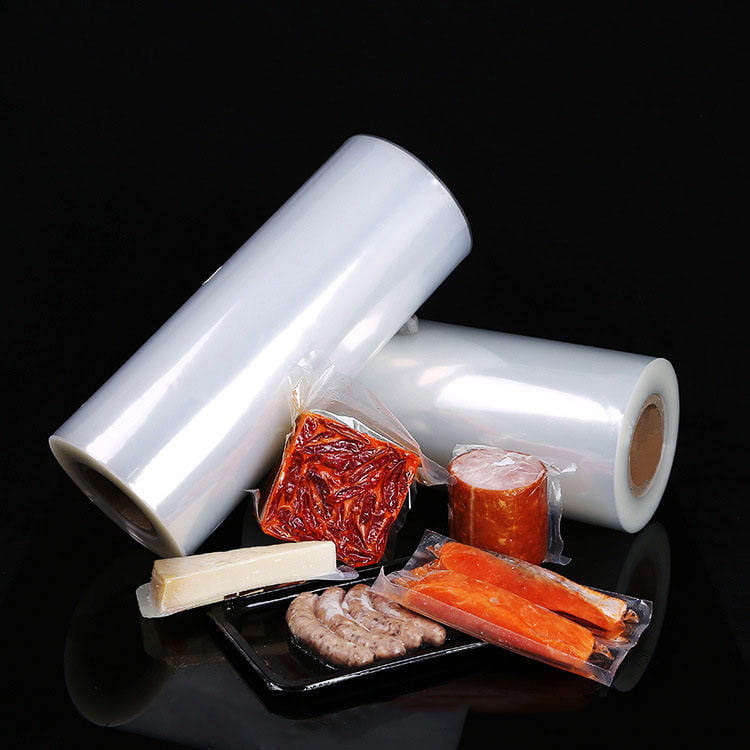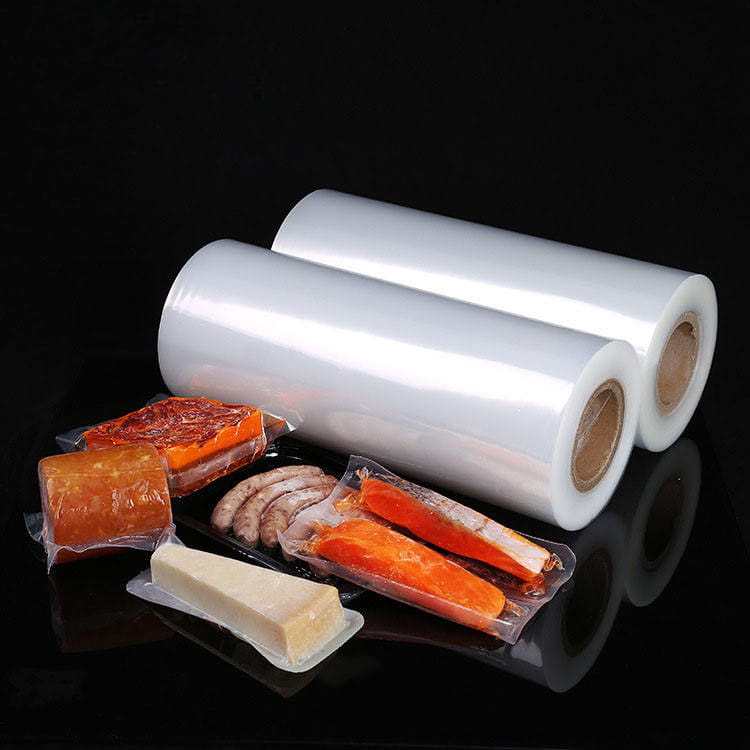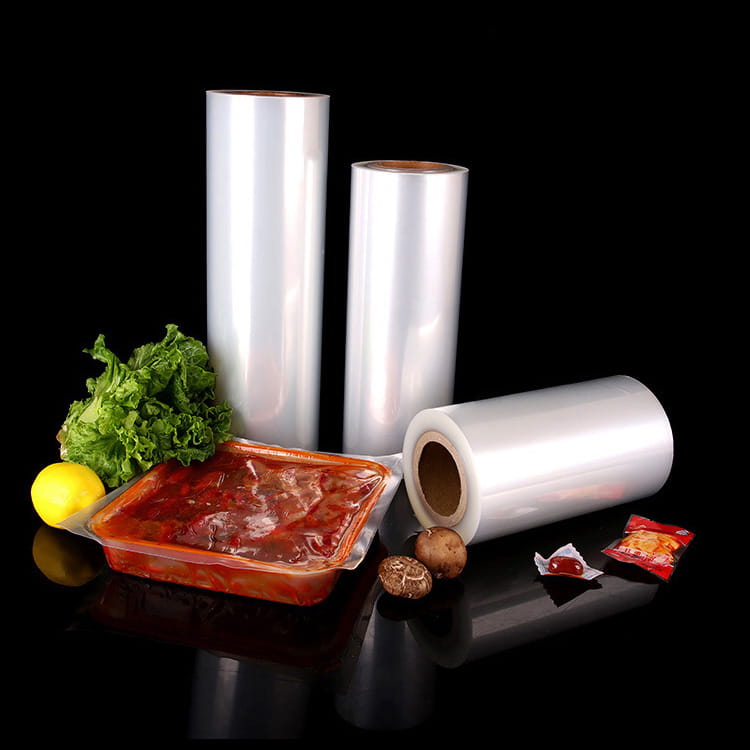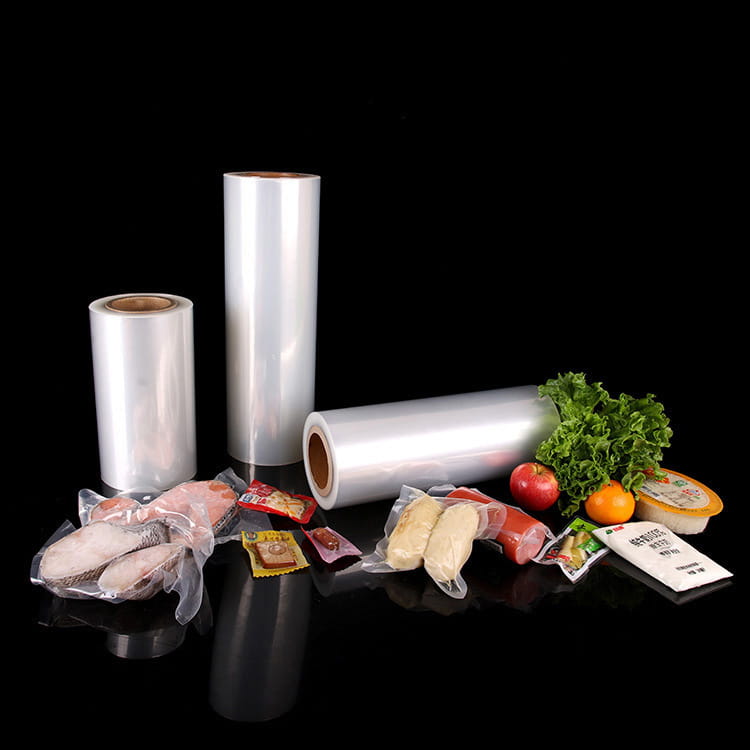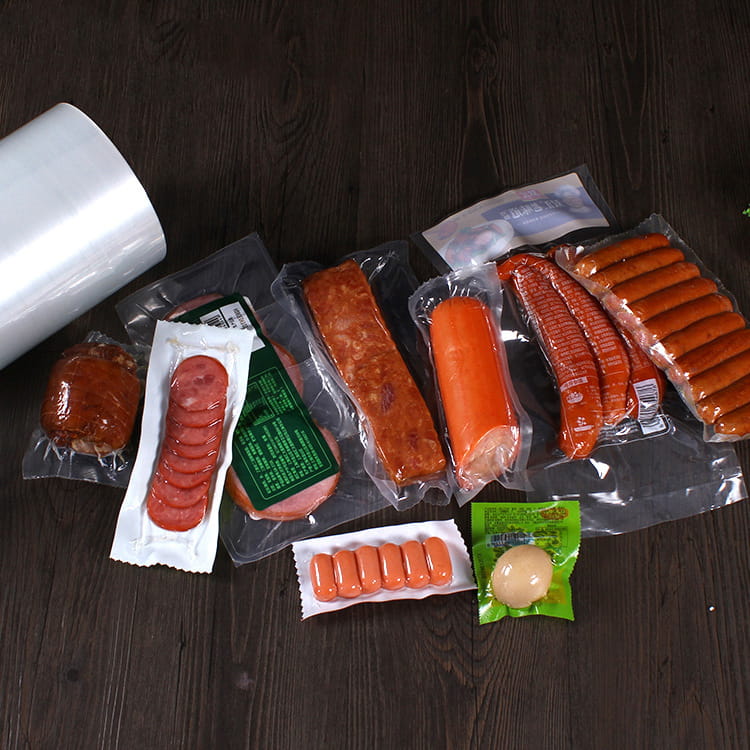


Višeslojni EVOH koekstrudirani gornji i donji film visoke barijere se pojavio kao ključni materijal u modernim primjenama pakiranja zbog svojih vrhunskih svojstava barijere, mehaničke stabilnosti i svestranosti u različitim uvjetima obrade. U industriji pakiranja, odabir odgovarajućeg ljepila za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere ključan je za osiguranje cjelovitosti proizvoda, održavanje performansi barijere i postizanje pouzdanih rezultata brtvljenja i laminacije.
Razumijevanje višeslojnog EVOH koekstrudiranog gornjeg i donjeg filma visoke barijere
Višeslojni EVOH koekstrudirani gornji i donji film visoke barijere sastoji se od nekoliko polimernih slojeva, s EVOH (etilen vinil alkohol) koji služi kao središnji barijerni sloj. Vanjski slojevi obično se sastoje od polimera kao što su polietilen (PE), polipropilen (PP) ili polietilen tereftalat (PET), koji pružaju mehaničku potporu, svojstva brtvljenja i kompatibilnost s tehnikama tiskanja i obrade. Proces koekstruzije osigurava ravnomjerna raspodjela svojstava barijere zadržavajući fleksibilnost i trajnost u primjenama pakiranja.
Osnovne prednosti višeslojni EVOH koekstrudirani gornji i donji film visoke barijere uključuju:
- Izvrsne performanse barijere za kisik i plin
- Otpornost na vlagu kada je pravilno laminirana
- Toplinska stabilnost za postupke toplinskog zatvaranja i sterilizacije
- Kompatibilnost sa širokim rasponom aplikacija za ispis, premazivanje i ljepilo
Ove karakteristike čine foliju vrlo prikladnom za pakiranje hrane, farmaceutskih proizvoda i osjetljive robe široke potrošnje.
Uloga ljepila u višeslojnom EVOH koekstrudiranom gornjem i donjem filmu visoke barijere
Ljepila su kritična za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere jer osiguravaju pravilno spajanje između slojeva filma ili s drugim materijalima za pakiranje. Odabir ljepila utječe na nekoliko aspekata izvedbe:
- Zadržavanje barijere : Ljepilo ne smije ugroziti svojstva barijere za kisik ili vlagu EVOH jezgre.
- Čvrstoća brtvljenja : Ljepila pridonose mehaničkoj cjelovitosti i učinku toplinskog zavarivanja filma.
- Kompatibilnost procesa : Ljepila moraju izdržati laminaciju, presvlačenje ekstruzijom ili tiskanje bez degradacije.
- Usklađenost s okolišem : Ljepila za prehrambenu i medicinsku upotrebu moraju ispunjavati regulatorne stiarde.
Ljepila za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere odabiru se na temelju ovih razmatranja, zajedno s prirodom podloge i namjeravanom primjenom.
Vrste ljepila kompatibilnih s višeslojnim EVOH koekstrudiranim gornjim i donjim filmom visoke barijere
Ljepila za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere mogu se široko klasificirati na tipove na bazi otapala, na bazi vode, vruće taljive i bez otapala. Tablica 1 sažima njihove karakteristike i tipične primjene.
| Vrsta ljepila | Ključne karakteristike | Tipične primjene | Napomene o kompatibilnosti |
|---|---|---|---|
| Ljepila na bazi otapala | Visoka čvrstoća lijepljenja; brzo stvrdnjavanje; može lijepiti teške podloge | Laminati za fleksibilnu ambalažu, vrećice za lijekove | Zahtijeva sustave za obnavljanje otapala; pogodan za PE/PET slojeve |
| Ljepila na bazi vode | Nizak VOC; ekološki prihvatljiv; umjerena čvrstoća lijepljenja | Pakiranje hrane, proizvoda široke potrošnje | Dobro prianjanje na PE i PET; može zahtijevati površinsku obradu za EVOH sloj |
| Vruća ljepila | Brzo postavljanje; visoka toplinska otpornost; nema otapala | Toplinski zavarene vrećice, hladno vezani laminati | Dobro funkcionira s PE, PP i PET vanjskim slojevima; moraju osigurati da EVOH barijera nije ugrožena toplinom |
| Ljepila bez otapala | Dvokomponentna ili reaktivna ljepila; jaka kemijska veza | Laminati visoke barijere, industrijsko pakiranje | Izvrsno prianjanje; pogodan za višeslojne koekstrudirane filmove; uvjeti stvrdnjavanja moraju biti optimizirani |
Među ovim, ljepila bez otapala and akrilna ljepila na bazi vode sve se više preferiraju za aplikacije koje zahtijevaju usklađenost s prehrambenim standardima i sigurnost za okoliš , dok se vruća ljepila naširoko koriste za učinkovite, brze linije za pakiranje.
Mehanizmi za lijepljenje s višeslojnim EVOH koekstrudiranim gornjim i donjim filmom visoke barijere
Izvedba ljepila na višeslojni EVOH koekstrudirani gornji i donji film visoke barijere ovisi o mehanizmu vezivanja između slojeva ljepila i polimera. Ključni mehanizmi uključuju:
- Mehanička blokada : Ljepila prodiru kroz mikro-teksture ili površinske nepravilnosti u slojevima PE, PP ili PET kako bi formirali jaku vezu.
- Kemijsko vezivanje : Reaktivna ljepila mogu stvarati kovalentne ili vodikove veze s polarnim mjestima na EVOH ili drugim polimernim slojevima.
- Van der Waalsove interakcije : Nepolarni slojevi, kao što je PE, oslanjaju se na molekularne interakcije sa specifičnim formulacijama ljepila.
- Modifikacija površinske energije : Metode prethodne obrade, kao što je obrada koronom, plazmom ili plamenom, povećavaju površinsku energiju i poboljšavaju sposobnost vlaženja ljepila.
Višeslojni EVOH koekstrudirani gornji i donji film visoke barijere često zahtijeva kombinaciju ovih mehanizama za postizanje optimalne adhezije bez ugrožavanja svojstava barijere.
Razmatranja obrade za nanošenje ljepila
Pri korištenju ljepila sa višeslojni EVOH koekstrudirani gornji i donji film visoke barijere , potrebno je uzeti u obzir nekoliko faktora obrade:
- Površinska obrada : Polarizacijske tehnike poput korone ili plazme poboljšavaju prianjanje na niskoenergetskim polimernim površinama.
- Uvjeti stvrdnjavanja : Temperatura, tlak i vrijeme moraju se kontrolirati kako bi se izbjeglo oštećenje EVOH sloja.
- Redoslijed slojeva : Primjena ljepila treba poštivati višeslojnu strukturu, obično lijepljenje vanjskih PE ili PET slojeva uz očuvanje EVOH barijere.
- Kontrola vlage : Neka su ljepila osjetljiva na vlagu tijekom stvrdnjavanja, što može utjecati na čvrstoću lijepljenja.
Tablica 2 prikazuje ključne parametre obrade za uobičajene vrste ljepila.
| Vrsta ljepila | Priprema površine | Tipična temperatura stvrdnjavanja | Tipični tlak | Bilješke |
|---|---|---|---|---|
| Na bazi otapala | Čisto, koronski tretirano | 60-120°C | 2–5 MPa | Isparavanje otapala mora biti kontrolirano |
| Na bazi vode | Čisto, koronski tretirano | Ambijentalna–80°C | 1–3 MPa | Mogu zahtijevati tunele za sušenje |
| Hot taljenje | Čista, opcijska plazma | 120-160°C | 1–4 MPa | Brzo hlađenje osigurava cjelovitost veze |
| Bez otapala | Čisto, tretirano plamenom | 50–100°C (reaktivno stvrdnjavanje) | 2–6 MPa | Dvokomponentna ljepila zahtijevaju precizno miješanje |
Pažljiva kontrola ovih parametara osigurava višeslojni EVOH koekstrudirani gornji i donji film visoke barijere zadržava svoj učinak visoke barijere uz postizanje pouzdanog prianjanja.
Primjene specifične za industriju
Kompatibilnost ljepila s višeslojni EVOH koekstrudirani gornji i donji film visoke barijere razlikuje se u različitim industrijskim aplikacijama. Ključni sektori uključuju:
- Ambalaža za hranu : Osigurava zadržavanje kisika i vlage za pokvarljive proizvode. Ljepila moraju biti pogodan za hranu i stabilan na toplinu .
- Farmaceutika : Zahtijeva netoksična ljepila koja se mogu sterilizirati i kompatibilna s osjetljivim API-jima.
- Roba široke potrošnje : Ljepila poboljšavaju laminaciju, prianjanje ispisa i estetiku pakiranja bez ugrožavanja performansi barijere.
- Industrijsko pakiranje : Ljepila visoke čvrstoće osiguravaju izdržljivost pri rukovanju rasutom količinom, mehaničkom naprezanju i produljenim uvjetima skladištenja.
Procjena učinka ljepila
Procjena učinkovitosti ljepila na višeslojni EVOH koekstrudirani gornji i donji film visoke barijere uključuje nekoliko metoda ispitivanja:
- Testovi ljuštenja i prianjanja : Procijenite snagu veze između slojeva ljepila i filma.
- Ispitivanje integriteta toplinskog zavarivanja : Potvrdite učinkovitost brtvljenja pri temperaturama obrade.
- Zadržavanje barijere analysis : Izmjerite prijenos kisika i vlage nakon laminacije.
- Ekološko starenje : Testirajte učinkovitost ljepila pod vlagom, temperaturnim fluktuacijama i izloženošću UV zračenju.
Ovi testovi osiguravaju da odabrano ljepilo održava film svojstva visoke barijere tijekom cijelog predviđenog životnog ciklusa.
Inovacije i budući trendovi
Novi trendovi u ljepilima za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere usredotočiti se na održivost, usklađenost s propisima i poboljšana obradivost :
- Razvoj od ljepila na biološkoj bazi i bez otapala kako bi se smanjio utjecaj na okoliš.
- Reaktivna ljepila s nižim temperaturama stvrdnjavanja za zaštitu filmova osjetljivih na toplinu.
- Prilagođene formulacije ljepila za ultratanke višeslojne folije koje se koriste u brzim linijama za pakiranje.
- Integracija sa funkcionalni premazi , kao što su slojevi protiv magljenja ili antimikrobni slojevi, bez ugrožavanja prianjanja.
Ove inovacije imaju za cilj maksimiziranje performansi uz minimaliziranje ekoloških i operativnih ograničenja.
Zaključak
Odabir odgovarajućeg ljepila za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere ključan je za očuvanje svojstava barijere filma, osiguravanje pouzdane laminacije i brtvljenja te ispunjavanje regulatornih zahtjeva. Kompatibilnost ljepila ovisi o njihovoj kemijskoj prirodi, načinu stvrdnjavanja, parametrima obrade i namjeravanoj primjeni.
Često postavljana pitanja (FAQ)
P1: Mogu li ljepila na bazi vode osigurati dovoljno lijepljenja za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere?
A1: Da, ljepila na bazi vode , posebno akrilne formulacije, mogu osigurati pouzdano spajanje za PE i PET vanjske slojeve u kombinaciji s odgovarajućim površinskim tretmanima, uz zadržavanje usklađenosti s prehrambenim standardima.
P2: Jesu li vruća ljepila kompatibilna s višeslojnim EVOH koekstrudiranim gornjim i donjim filmom visoke barijere?
A2: Topla ljepila naširoko se koriste zbog brzog vezivanja i toplinske otpornosti. Pažljiva kontrola temperature osigurava da EVOH barijera ostane netaknuta.
P3: Utječu li ljepila bez otapala na svojstva barijere višeslojnog EVOH koekstrudiranog gornjeg i donjeg filma visoke barijere?
A3: Ispravno formulirana ljepila bez otapala ne ugrožavaju učinak barijere. Posebno su prikladni za laminate visoke otpornosti i industrijske primjene.
P4: Je li površinska obrada potrebna za lijepljenje?
A4: Da, tehnike kao što su obrada koronom, plazmom ili plamenom povećavaju površinsku energiju, poboljšavaju sposobnost kvašenja ljepila i čvrstoću veze na slojevima polimera niske energije.
P5: Mogu li se ljepila koristiti za pakiranje hrane i lijekova?
A5: Da, ljepila za višeslojni EVOH koekstrudirani gornji i donji film visoke barijere može se formulirati u susret regulatorni standardi za prehrambenu i medicinsku razinu , osiguravajući sigurnost i sukladnost.
Reference
- Packaging Innovations Journal. "Napredak u višeslojnim koekstrudiranim filmovima i kompatibilnost ljepila." 2023.
- Forum za pakiranje hrane. “Ljepila za EVOH filmove visoke barijere u primjeni u hrani.” 2022.
- Pregled industrijskih ljepila. “Površinska obrada i strategije prianjanja za višeslojne filmove.” 2023.