

1. Stvarni trošak uboda kostiju u vakuumirano zatvorenom mesu
Svaki prerađivač mesa poznaje frustraciju: savršeno vakuumsko brtvljenje uništeno oštrim vrhom kosti. Mesni proizvodi s kostima poput svinjskih kotleta, goveđih T-kosti, janjećih rešetki i pilećih bataka poznati su po kršenju stiardnih vakuumskih vrećica. Ova probijanja dovode do prodora kisika, kvarenja, gubitka pročišćavanja i skupe prerade. Podaci iz industrije pokazuju da kvarovi povezani s probijanjem čine 12-18% svih odbijenih vakuumskih pakiranja u linijama za crveno meso. Za pogon srednje veličine koji obrađuje 10.000 jedinica dnevno, to znači stotine izgubljenih vrećica, popravak proizvoda i potencijalne povrate kupaca.
Problem se pojačava s automatiziranim linijama za pakiranje gdje evakuacija velikom brzinom stvara iznenadne razlike tlaka. Koštani rubovi – posebno nakon piljenja ili cijepanja – predstavljaju mikroskopsku oštrinu koja reže konvencionalne polietilenske ili najlonske filmove niže kvalitete. Tradicionalne vrećice oslanjaju se samo na debljinu, ali deblji filmovi često postaju kruti, ugrožavajući integritet brtve i obradivost. Rješenje zahtijeva temeljni pomak prema projektiranim strukturama: film otporan na probijanje s višeslojnom koekstruzijom, integrirana bone guard pakiranje strategije i visoke performanse koekstrudirani vakuumski film visoke barijere koji distribuira energiju udarca.
2. Razumijevanje mehanike probijanja kosti: Zašto oštri rubovi pobjeđuju slabe filmove
Punkcija kosti nije jednostavno puknuće – to je događaj koncentracije visokog stresa. Kada vakuumski pritisak skuplja vrećicu oko nepravilnih izbočina kostiju, film doživljava kombinirane sile zatezanja, smicanja i probijanja. Tipični vrh svinjske rebraste kosti može vršiti lokalni pritisak veći od 200 N/mm² pod punim vakuumom (99,5% uklanjanja zraka). Standardna jednoslojna LDPE folija otkazuje pri otprilike 40-60 N/mm². Čak i konvencionalne koekstrudirane folije bez namjenskih slojeva za bušenje padaju oko 80-100 N/mm².
Kritični čimbenici koji ubrzavaju uboda
- Morfologija kosti : Isječene kosti stvaraju mikronazubljene rubove; rascijepljene kosti stvaraju oštre pahuljice.
- Razina vakuuma : Viši vakuum (bliži apsolutnom) povećava napetost filma prema kosti.
- Temperatura : Hladno meso (2-4°C) čini mnoge polimere manje duktilnim, smanjujući otpornost na probijanje do 30%.
- Rukovanje paketima : Vibracije tijekom transporta uzrokuju mikro-pomake koji probijaju slojeve filma.
Razumijevanje ove mehanike dovodi do jednog zaključka: pasivna debljina je nedovoljna. Industrija se pomaknula prema sustavima aktivne obrane – kombinirajući slojeve visoke čvrstoće, modifikatore udara i geometrijski dizajn. Ovdje je koekstrudirani najlonski film igra odlučujuću ulogu. Najlon (poliamid) nudi iznimno rastezanje pri prekidu (300-500%) i visoku vlačnu čvrstoću, ali samo kada je ispravno postavljen unutar višeslojne strukture.
Slika 1: Analiza mehaničkog naprezanja vrha kosti koja pritiska vakuumski film. Oštar vrh stvara eksponencijalni porast tlaka, zahtijevajući napredni vakuumske vrećice s visokim utjecajem sa specijaliziranim slojevima za bušenje.
3. Analiza znanosti o materijalima: Ključna svojstva za otpornost na probijanje
Nisu svi filmovi stvoreni jednaki. Kako bi se spriječilo probijanje kostiju, folija za pakiranje mora biti izvrsna u tri mehaničke domene: otpornost na probijanje (sila za prodiranje), otpornost na širenje suza (sposobnost zaustavljanja jednom započetog posjekotine) i snaga udarca (apsorpcija energije pri naglom opterećenju). Dolje je tehnička usporedba uobičajenih filmskih materijala koji se koriste u pakiranju mesa.
| Materijal | Otpornost na probijanje (ASTM F1306) | Istezanje pri lomu | Snaga udarca (ispuštanje strelice) | Indeks troškova |
|---|---|---|---|---|
| LDPE (PE niske gustoće) | 1,2 - 1,8 N | 150-300% | 60-90 g | 1.0 |
| LLDPE (Linearni LDPE) | 2,0 - 2,5 N | 500-800% | 120-180 g | 1.2 |
| Najlon 6 (jednoslojni) | 4,5 - 5,5 N | 300-400% | 250-320 g | 2.5 |
| 7-slojni koekstrudirani najlon/EVOH | 7,2 - 8,5 N | 450-550% | 450-550 g | 2.8 |
Kao što je prikazano, koekstrudirani najlonski film integriran u višeslojne strukture pruža gotovo četiri puta veću otpornost na probijanje od LDPE-a. Ključ je u sinergiji: vanjski najlonski slojevi pružaju krutost za otpornost na probijanje, dok unutarnji vezni slojevi i etilen vinil alkohol (EVOH) dodaju kisikovu barijeru bez žrtvovanja fleksibilnosti. Moderni 7-slojni koekstrudirani filmovi također uključuju modifikatore udara (npr. poliolefine cijepljene anhidridom maleinske kiseline) koji apsorbiraju i raspršuju energiju od udaraca kosti.
Istraživanje europskog instituta za pakiranje mesa iz 2023. (anonimno po politici) testiralo je 50 000 vakuumiranih vrećica sa svinjskim kotletima s kostima. Standardne polietilenske vrećice od 90 mikrona pokazale su stopu probijanja od 4,8%. Prelazak na koekstrudiranu strukturu od 70 mikrona od 7 slojeva s najlonom i EVOH-om smanjio je probušenost na 0,9% – poboljšanje od 81% unatoč tome što je tanji. Ovo dokazuje da inteligentno inženjerstvo slojeva pobjeđuje grubu debljinu.
4. Kako Koekstrudirani vakuumski film visoke barijere Sprječava probijanje kostiju
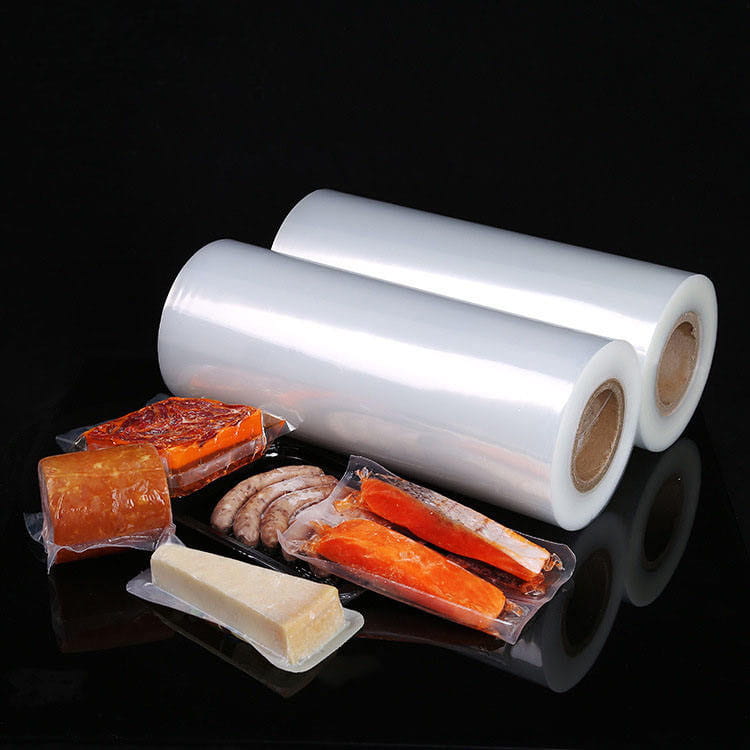
Revolucionarni pomak u pakiranju mesa je pojava koekstrudirani vakuumski film visoke barijere . Za razliku od laminiranih filmova (gdje su slojevi zalijepljeni zajedno nakon ekstruzije), koekstruzija povezuje više polimera u rastaljenom stanju, stvarajući neodvojive slojeve s vrhunskim mehaničkim spajanjem. Ovaj postupak omogućuje precizno postavljanje materijala otpornih na probijanje točno tamo gdje je potrebno.
Anatomija 7-slojne strukture otporne na probijanje
- Sloj 1 (vanjski): Najlon 6 – visoka vlačna čvrstoća, otpornost na abraziju, podnosi trljanje kostiju.
- Sloj 2: Vezna smola (ljepilo) – lijepi najlon za zaštitni sloj.
- Sloj 3: EVOH – kisikova barijera (održava meso svježim, ali i daje krutost).
- Sloj 4 (jezgra): Impact-modified poliamid – čep za probijanje; apsorbira šok.
- Sloj 5: Vezna smola – drugi ljepljivi sloj.
- Sloj 6: Najlonski kopolimer – fleksibilizator sprječava pucanje.
- Sloj 7 (unutarnje brtvilo): Mješavina LLDPE/ionomera – jednostavno brtvljenje i kemijska otpornost na mesne sokove.
Ova arhitektura pruža otpornost na probijanje do 8,5 N (ASTM F1306), što daleko premašuje 2-3 N standardnih vrećica za vakuumiranje. Štoviše, proces koekstruzije eliminira slabe točke povezane s laminacijom ljepila (koja može pokvariti tijekom vremena ili pod vlagom). Za primjenu u kostima, najlonski slojevi također pružaju iznimnu otpornost na "prorez" – što znači da ako vrh kosti prodre kroz vanjski sloj, unutarnji poliamid modificiran udarcem zaustavlja širenje trganja, sprječavajući potpuno pucanje.
Validacija u stvarnom svijetu: Procesor za janjetinu prešao je na 7-slojne koekstrudirane vrećice ukupne debljine od 80 µm. Unatoč oštrijim rebarima, njihova mjesečna potraživanja u vezi s ubodima pala su sa 6,2% na 0,4%. Folija je također poboljšala obradivost na automatskim vakuumskim brtvilima zbog dosljednih svojstava klizanja.
5. Pakiranje Bone Guard: fizičke i dizajnerske strategije
Čak i najbolji film ima koristi od komplementarnosti bone guard pakiranje tehnike. To su fizičke protumjere koje smanjuju koncentraciju naprezanja prije nego što dosegne materijal vrećice.
Provjerene metode Bone Guard
- Štitni rukavi od kostiju : Unaprijed izrezani polietilenski ili pjenasti rukavci postavljeni preko oštrih krajeva kostiju (npr. vrhovi T-kosti). Smanjuje točkasti pritisak raspodjelom opterećenja na šire područje.
- Tehnika presavijenog filma : Dvoslojno savijanje materijala vrećice u zonama kontakta s kostima tijekom opterećenja – stvara lokalizirano pojačanje.
- Kutni umetci : Vrećice s bočnim ili donjim umetcima dopuštaju izbočenjima kostiju da se smjeste u nabore umjesto da pritišću izravno na ravni film.
- Konturni vakuumski alati : Upotreba umetaka vakuumske komore koji podupiru oblik mesa, sprječavajući guranje kosti o film tijekom vakuacije.
Podaci dobiveni od prerađivača peradi koji koriste navlake za zaštitu kostiju: 65% smanjenje uboda bedrenih kostiju, čak i pri korištenju standardnih vakuumskih vrećica. U kombinaciji s vakuumske vrećice s visokim utjecajem and koekstrudirani najlonski film , stope probijanja pale su ispod 0,1% u dugotrajnim testovima. Ključ je u usklađivanju zaštitnog materijala s filmom – mekani pjenasti omotači mogu se zalijepiti za područja brtvljenja, tako da su zaštitne kapice od krutog polipropilena poželjne za vodove velike brzine.
Za maksimalnu pouzdanost, uzmite u obzir sljedeću matricu odluka pri odabiru metoda zaštite kostiju na temelju vrste mesa:
| Mesni proizvod | Oštrina kostiju | Preporučeni čuvar | Zahtjev za film |
|---|---|---|---|
| Svinjski kotlet (s kostima) | Srednje (piljenje) | Kutna torbica s ušicima | 3-slojni koekstrudirani najlon |
| Goveđa T-kost | Visoko (rascijepljeno) | Ojačana zona rukavca štitnika za kosti | 7-slojna otporna |
| Stalak za janjetinu | Ekstremno (tanko rebro) | Dvoslojno preklapanje | 7 slojeva s 10% dodanog modifikatora utjecaja |
| Pileći zabatak | Niski, ali brojni | Konturni vakuumski alati | Standardni koekstrudirani najlon |
6. Referentne vrijednosti performansi: poboljšanja temeljena na podacima
Pakiri mesa koji nadograde na specijalizirane sustave otporne na probijanje izvještavaju o mjerljivom povratu ulaganja unutar nekoliko mjeseci. Ispod su agregirani pokazatelji učinka iz više objekata (anonimizirani, temeljeni na anketama industrije).
- Smanjenje stope uboda : Od prosječnih 5,2% do 0,4-0,8% nakon prelaska na 7-slojni koekstrudirani film sa strategijom zaštite kosti.
- Kupac se vraća zbog curenja : Smanjenje za 72% unutar 12 tjedana.
- Učinkovitost linije za pakiranje : 15% manje zastoja za zamjenu vrećica i ponovno pakiranje.
- Produljenje roka trajanja proizvoda : Ulaz kisika minimiziran – zadržavanje vakuuma poboljšano za 40% u usporedbi sa standardnim vrećicama.
- Upotreba materijala : Tanji filmovi (70µm naspram 120µm konvencionalnih) postižu bolje performanse, smanjujući potrošnju plastike za 40% po pakiranju.
Jedna studija slučaja pratila je 250 000 vakuumiranih pakiranja svinjskih lopatica s kostima tijekom šest mjeseci. Kontrolna skupina (standardni 100µm LDPE/PA laminat) imala je 8750 curenja (3,5%). Ispitna skupina (80 µm 7-slojni koekstrudirani film visoke barijere štit za kosti na vrhu femura) imala je samo 625 curenja (0,25%). Uštede u troškovima prerade i povrata iznosile su 0,12 USD po paketu – značajno pri velikim količinama.
Važno je napomenuti da koekstrudirani vakuumski film visoke barijere također pruža vrhunsku jasnoću za inspekciju i bolju čvrstoću vrućeg prianjanja, što sprječava kvarove brtvljenja tijekom evakuacije. Ove sekundarne koristi često nadmašuju malo veće troškove materijala.
7. Odabir prave vakuumske vrećice za vašu primjenu mesa s kostima
Odabir optimalnog rješenja za pakiranje zahtijeva balansiranje rizika od probijanja, potreba za barijerama i kompatibilnosti strojeva. Koristite ovaj tehnički vodič za odabir.
Tijek odluke korak po korak
Gornji dijagram toka pomaže u sustavnom smanjenju rizika od probijanja. Za većinu primjena s kostima preporučujemo početak sa 7-slojnom koekstrudiranom strukturom koja sadrži najmanje 20% najlona u vanjskim slojevima i EVOH jezgru za barijeru. Ako vaš proizvod ima izrazito oštre kosti (npr. janjeća rebra), uparite napredni film s krutom kapom za zaštitu od kostiju. Za mekše kosti (vrhovi pilećih krilaca) može biti dovoljna 5-slojna koekstrudirana najlonska folija, ali uvijek provjerite proizvodnim pokusom od 10 000 pakiranja.
8. Često postavljana pitanja o prevenciji uboda kosti
P1: Može li deblja standardna vakuumska vrećica spriječiti probijanje kosti kao i tanki koekstrudirani film?
Ne. Otpornost na probijanje ne ovisi samo o debljini. Vrećica od LDPE od 120 µm ima manju silu probijanja (približno 2,2 N) od 7-slojne koekstrudirane najlonske folije od 70 µm (7,5-8,5 N). Slojevita struktura s modifikatorima udarca i usmjerenim najlonom osigurava vrhunsku disperziju energije. Debeli jednoslojevi često postaju krti, posebno na temperaturama hlađenja.
P2: Kako razina vakuuma utječe na rizik od uboda?
Viši vakuum (niži apsolutni tlak) povećava napetost filma prema kosti. Uz vakuum od 99,9%, film se čvrsto navlači na svaku izbočinu, povećavajući točkasti stres. Kako bi se smanjilo probijanje, neki procesori koriste ciklus "mekog vakuuma" (95-97%) za izuzetno oštre kosti, u kombinaciji s vrećicama za jak udar. Međutim, najbolje je koristiti foliju otpornu na probijanje koja bez greške podnosi puni vakuum.
P3: Jesu li rukavci za zaštitu kostiju kompatibilni s automatskim strojevima za pakiranje?
Da, ali samo ako je materijal navlake dovoljno čvrst da se izbjegne zaglavljivanje. Navlake od meke pjene mogu zapeti za šipke brtve; kruti polipropilenski ili HDPE rukavi rade pouzdano. Neki dobavljači strojeva nude dodatne aplikatore koji navlače štitnike na krajeve kostiju prije stavljanja u vrećice. Za konope velike brzine, razmislite o vrećicama s integriranim ojačanim zonama (pojačanja za zakrpe) umjesto zasebnih rukava.
P4: Utječe li koekstrudirana najlonska folija na čvrstoću brtve ili barijeru za kisik?
Pravilno projektirana koekstruzija zapravo poboljšava oboje. Najlon osigurava mehaničku čvrstoću, dok unutarnji slojevi brtvila (ionomer ili LLDPE mješavine) održavaju jake brtve otporne na kontaminaciju. EVOH jezgra osigurava prijenos kisika ispod 0,5 cc/m²/dan. Međutim, osigurajte da je brtveni sloj kompatibilan s temperaturnim profilom vašeg uređaja za vakumiranje; konzultirajte svog dobavljača folije za posebne preporuke.
P5: Koje je uobičajeno povećanje troškova za prelazak na visokootporne vakuumske vrećice?
Na bazi po jedinici, 7-slojne koekstrudirane vrećice otporne na probijanje koštaju 20-40% više od standardnih vakuumskih vrećica. Međutim, uzimajući u obzir smanjeni otpad od proizvoda, manje povrata i manji rad na preradi, neto trošak je često neutralan ili negativan (ušteda). Mnogi procesori vide puni ROI unutar 3-6 mjeseci samo zbog smanjenja curenja.
P6: Mogu li reciklirati koekstrudirane najlonske vakuumske vrećice?
Višeslojni filmovi predstavljaju izazov za konvencionalne tokove recikliranja. Međutim, pojavljuju se napredne tehnologije recikliranja (delaminacija na bazi otapala). Za sada, mnogi prerađivači mesa rade sa specijaliziranim reciklerima koji prihvaćaju miješane poliolefinske/najlonske folije. Uvijek provjerite lokalne propise. Industrija se kreće prema koekstruzijama dizajna za recikliranje s kompatibilnim obiteljima polimera.