

Uvod: Skriveni rizik u pakiranju hrane
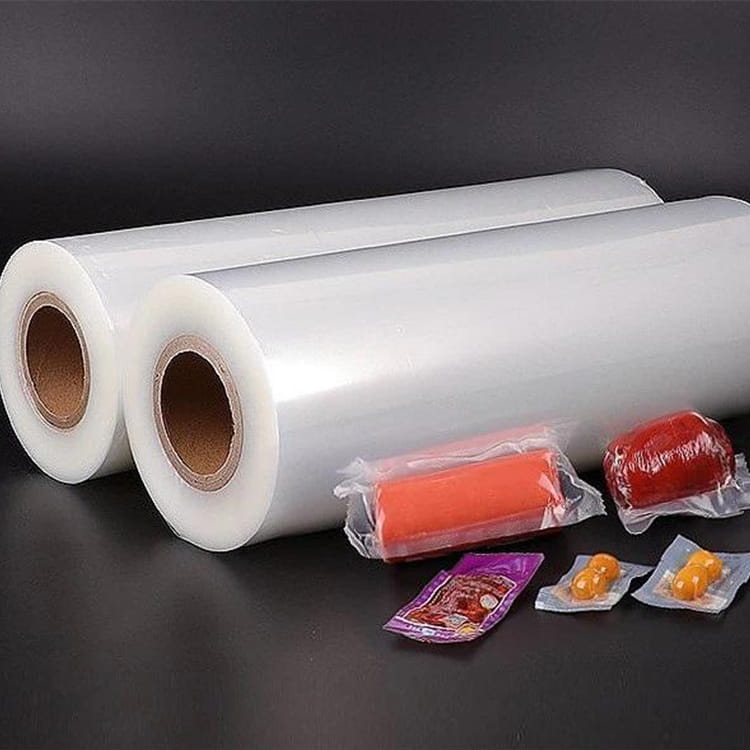
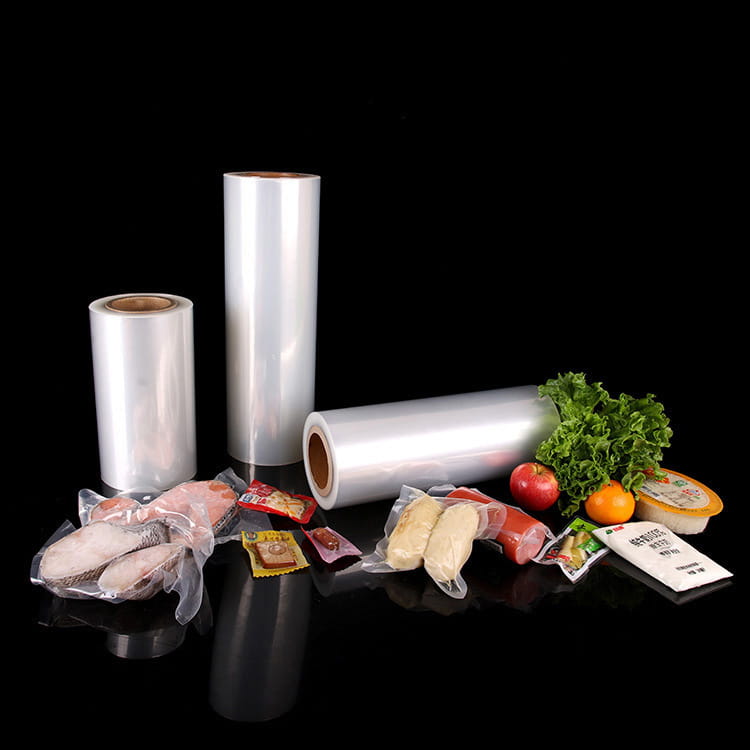
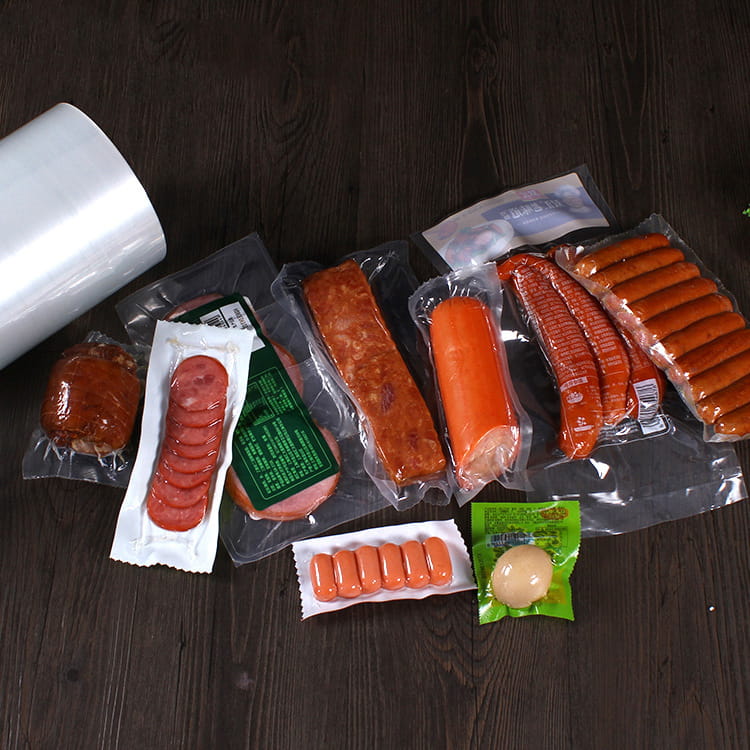
Pakiranje hrane nije samo očuvanje svježine i pružanje vizualne privlačnosti. Ispod površine, proces proizvodnje prozirnih savitljivih filmova može unijeti kemijske opasnosti koje migriraju u hranu. Desetljećima je laminacija kiliištenjem ljepila na bazi otapala bila industrijski standard za proizvodnju Prozirna koekstrudirana plastična folija za pakiranje strukture, ali nedavni napredak u tehnologiji koekstruzije nudi fundamentalno sigurniji pristup. Ovaj članak uspoređuje koekstruziju i laminaciju, fokusirajući se na to zašto prozirni filmovi bez otapala postaju preferirani izbor za aplikacije u kontaktu s hranom.
Uz sve veću regulatornu kontrolu materijala koji dolaze u dodir s hranom (npr. Okvirna uredba EU-a (EC) 1935/2004, US FDA 21 CFR) i rastuću potražnju potrošača za pakiranjem s čistom etiketom, razumijevanje tehničkih razlika između ova dva proizvodna puta ključno je za inženjere pakiranja i vlasnike robnih marki. Ispitat ćemo mehanička svojstva, performanse barijere, optičku jasnoću i najvažnije — kemijsku sigurnost.
Što je koekstruzija? Građevinske folije bez ljepila
Koekstruzija je proces u jednom koraku gdje se više polimernih talina kombinira kroz dovodni blok ili višerazvodnu matricu kako bi se formirao jedan višeslojni film. Za razliku od laminacije, koja veže prethodno izrađene slojeve pomoću ljepila, koekstruzija stvara molekularne veze između susjednih slojeva dok se hlade. To eliminira potrebu za ljepilom na bazi otapala ili vode.
Ključne karakteristike koekstrudiranih prozirnih filmova
- Broj slojeva: Tipično 3 do 11 slojeva, svaki ima određenu funkciju (brtvilo, barijera, strukturalna potpora).
- Mehanizam povezivanja: Toplinska fuzija – polimerni lanci zapliću preko sučelja bez dodatnih kemikalija.
- Ostatak otapala: nula. Bez ljepila znači bez zaostalih otapala, izocijanata ili amina.
- Optička jasnoća: Može se postići puhani film visoke jasnoće or lijevani koekstrudirani plastični film s vrijednostima zamagljenosti ispod 5%.
Moderne koekstruzijske linije za kristalno prozirna folija za pakiranje hrane koristite napredne dizajne vijaka za održavanje ravnomjerne temperature taline i debljine sloja. Tipičan 7-slojni višeslojna prozirna zaštitna folija može kombinirati EVOH za kisikovu barijeru, vezne slojeve za prianjanje i mLLDPE za brtvljenje — sve bez ijedne kapi ljepila.
Laminacija: problem ovisnosti o ljepilu
Laminacija (također nazvana suha laminacija ili laminacija temeljena na otapalu) uključuje odvojenu proizvodnju dva ili više jednoslojnih ili koekstrudiranih filmova, zatim njihovo spajanje pomoću ljepila nanesenog putem sustava valjaka. Ljepilo se obično otapa u organskim otapalima kao što su etil acetat, MEK ili toluen, koja se kasnije isparavaju u tunelima za sušenje.
Gdje dolazi do kontaminacije
- Nepotpuno isparavanje: čak i pri optimalnom sušenju, tragovi zaostalih otapala (dijelovi na milijun) mogu ostati zarobljeni između slojeva.
- Migracija ljepila: Oligomeri niske molekularne težine iz poliuretanskih ljepila mogu migrirati kroz sloj brtvila u hranu, posebno s masnom ili kiselom hranom.
- Prijenos neugodnog okusa: zaostala otapala poput etil acetata stvaraju vidljive neugodne mirise u osjetljivim proizvodima poput čokolade ili kave.
Neovisno testiranje (podaci iz europske studije iz 2022. na 150 uzoraka fleksibilne ambalaže) pokazalo je da laminirane folije na bazi otapala imaju prosječnu razinu zaostalog otapala od 8,7 mg/m², dok koekstrudirane folije nisu pokazale ništa. Čak i ljepila bez otapala (100% krutine) koja se koriste u laminaciji uvode monomerne ostatke koji nisu tako strogo regulirani kao otapala, ali ipak predstavljaju potencijalni rizik migracije.
Za prozirna fleksibilna folija za pakiranje , laminacija također stvara potencijalnu točku delaminacije ako se ljepilo razgradi tijekom vremena ili pod uvjetima retorte. Nasuprot tome, koekstruzija je otporna na delaminaciju jer su slojevi spojeni na molekularnoj razini.
Zašto je bez otapala važno: zdravstveni i regulatorni pokretači
Ostaci otapala nisu samo problem kvalitete - oni su pravna i zdravstvena odgovornost. Regulatorna tijela diljem svijeta postavila su stroga ograničenja migracije za otapala u materijalima koji dolaze u dodir s hranom. Na primjer, EU-ova Uredba o plastici (EU) br. 10/2011 navodi granice specifične migracije (SML) za mnoga otapala, ali provedba je izazovna jer se otapala ne dodaju namjerno u konačni film — to su pomoćna sredstva za obradu koja bi se trebala ukloniti.
Usporedna tablica sigurnosti: koekstruzija naspram laminacije
| Parametar | Koekstruzija (bez otapala) | Laminacija na bazi otapala |
|---|---|---|
| Zaostala otapala | Ništa (0 mg/m²) | Obično 5-15 mg/m² |
| Rizik migracije ljepila | Ništa (bez ljepila) | Primarni aromatski amini, mogući izocijanati |
| Delaminacija pod toplinom | Vrlo niska (koekstrudirana veza) | Umjereno do visoko |
| Tolerancija debljine sloja | ±5% tipično | ±10% zbog varijabilnosti ljepila |
| Optička magla (za prozirni film od 50 µm) | 2-4% | 4-8% (ljepljivi sloj dodaje maglu) |
| Kisikova barijera (za EVOH) | Izvrsno (koekstrudirani vezni slojevi čuvaju kristalnost EVOH) | Dobro, ali ljepilo može degradirati barijeru tijekom vremena |
Za applications like fresh meat, cheese, or ready meals, a prozirna višeslojna folija za pakiranje proizvedeno koekstruzijom nudi najsigurniji profil. Veliki lanci restorana za brzu uslugu počeli su prelaziti na koekstrudirane vrećice za umake i preljeve nakon otkrivanja ostataka otapala u laminiranim alternativama.
Shema procesa: koekstruzija naspram linije za laminiranje
Sljedeći SVG ilustrira temeljnu razliku u koracima proizvodnje. Koekstruzija kombinira taline u jednoj matrici, dok laminacija zahtijeva odvojenu proizvodnju filma, nanošenje ljepila, sušenje i lijepljenje — svaki korak predstavlja priliku za kontaminaciju.
Optička i mehanička superiornost koekstrudiranih filmova
Osim sigurnosti, koekstruzija nudi funkcionalne prednosti ključne za pakiranje hrane. Puhani film visoke jasnoće proizvedeno koekstruzijom postiže iznimnu transparentnost jer nijedan ljepljivi sloj ne raspršuje svjetlost. Tipične vrijednosti zamagljenosti za 60 µm koekstrudirani prozirni film na bazi PE su 2-3%, u usporedbi s 5-7% za ekvivalentnu laminiranu strukturu s poliuretanskim ljepilom. Za lijevani koekstrudirani plastični film , zamagljenost može biti samo 1,5%, što ga čini idealnim za vrhunska pakiranja slastica i pekara gdje vidljivost proizvoda pokreće odluke o kupnji.
Mehanički integritet pod stresom
Koekstrudirani filmovi pokazuju vrhunsko prianjanje među slojevima jer polimerni lanci iz susjednih slojeva međusobno difundiraju. Ovo je posebno važno za koekstrudirana PE folija prozirna koristi se u aplikacijama okomitog oblika-ispune-brtve (VFFS). Laminirani filmovi, nasuprot tome, rizikuju raslojavanje na čeljusti za brtvljenje ili tijekom testova pada. Studija iz 2021. koja je uspoređivala 1000 VFFS vrećica za smrznuto povrće otkrila je da su koekstrudirane strukture imale stopu raslojavanja od 0% nakon 6 mjeseci skladištenja na -20°C, dok su laminati na bazi otapala pokazali stopu raslojavanja od 2,4% zbog krtosti ljepila.
Za modified atmosphere packaging (MAP), a višeslojna prozirna zaštitna folija korištenje koekstrudiranog EVOH-a daje postojane stope prijenosa kisika (OTR) od samo 0,5 cc/m²/dan na 23°C/50% RH. Laminacija može uzrokovati varijabilnost OTR-a jer ljepljivi sloj djeluje kao dodatna barijera, ali nejednaka debljina premaza stvara mikro-kanale za propuštanje plina.
Podaci o performansama iz stvarnog svijeta: koekstruzija naspram laminacije
Kako bismo kvantificirali razlike, analizirali smo proizvodne podatke iz pretvarača fleksibilne ambalaže srednje veličine (anonimizirana mjerila industrije). Donja tablica sažima prosječne metrike kvalitete u 50 proizvodnih serija prozirnih zaštitnih filmova za pakiranje suhe hrane (debljina 80 µm, ciljni OTR < 2 cc/m²/dan).
| metrički | Koekstrudirani film | Laminirani film (na bazi otapala) |
|---|---|---|
| Prosječna zamagljenost (%) | 2.8 | 6.2 |
| Ukupna zaostala otapala (mg/m²) | 0 | 11.3 |
| Varijacija debljine sloja (CV%) | 4.2 | 9.7 |
| Snaga ljuštenja (N/15 mm) nakon retorte (121°C, 30 min) | 4.8 | 2.1 (razgradnja ljepila) |
| Varijabilnost brzine prijenosa kisika (SD od 10 uzoraka) | 0.18 | 0.52 |
| Detekcija neugodnih mirisa (senzorna ploča, 7 dana nakon konverzije) | Nijedan | Otkriven u 14% uzoraka |
Ove brojke pokazuju da koekstruzija ne samo da eliminira rizike od otapala, već također pruža dosljednija optička i barijerna svojstva. Za kristalno prozirna folija za pakiranje hrane namijenjen za izravan kontakt s proizvodima s visokim udjelom masti (npr. sir, orašasti plodovi), nepostojanje ljepljivih oligomera koji bi mogli migrirati u lipide je odlučujuća prednost.
Kako odabrati pravu koekstrudiranu prozirnu foliju za svoju primjenu
Prilikom odabira a prozirna koekstrudirana plastična folija za pakiranje , razmotrite sljedeće tehničke parametre:
- Struktura slojeva : 3 sloja (brtvilo/vezica/pregrada) za suhu robu; 5 ili 7 slojeva za zahtjeve visoke barijere ili asimetrične osobine.
- Sloj brtvila : mLLDPE ili VLDPE za niskotemperaturno brtvljenje; EVA za veću vruću ljepljivost; PLA za mogućnosti kompostiranja.
- Zaštitni sloj : EVOH (za kisik) ili poliamid (za otpornost na probijanje plus umjerena barijera).
- Optički stupanj : Navedite dodatke protiv sljepljivanja i klizanja samo u vanjskim slojevima kako biste izbjegli zamagljivanje. Za puhani film visoke jasnoće , koristite nemigrirajuće sredstvo za klizanje poput erukamida pri ≤500 ppm.
- Raspodjela debljine : Zatražite profile debljine CD-a; dobro podešena lijevana koekstrudirana linija može postići ±3% tolerancije.
Za frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Često postavljana pitanja
P1: Je li koekstrudirana folija uvijek skuplja od laminirane?
Nije nužno. Za jednostavne 3-slojne strukture, koekstruzija može biti cjenovno konkurentna zbog manjeg otpada od sirovina i bez kupnje ljepila. Za 7-slojne filmove visoke barijere, koekstruzija može imati veće početne troškove kalupa, ali eliminira sustave za oporavak otapala i jedinice za nanošenje ljepila, što često rezultira usporedivim ili nižim ukupnim troškom po kvadratnom metru na razini iznad 5 milijuna m²/godišnje.
P2: Mogu li koekstrudirane folije postići ista svojstva barijere kao laminirane?
Da. Koekstruzijom se mogu proizvesti filmovi s prijenosom kisika ispod 0,1 cc/m²/dan korištenjem 7-slojnih struktura temeljenih na EVOH-u. Zapravo, koekstruzijom se često postiže konzistentnija barijera jer ne postoji ljepljivi sloj koji bi mogao djelovati kao heterogeni put prodiranja. Za branu vodene pare, koekstrudirani slojevi HDPE ili PP jednako su učinkoviti kao i alternative vezane ljepilom.
P3: Jesu li svi koekstrudirani filmovi bez otapala?
Apsolutno. Koekstruzija ne koristi ljepila, temeljne premaze ili otapala. Jedine komponente su termoplastične smole i dopušteni aditivi (antioksidansi, stabilizatori, sredstva za klizanje) koji se miješaju taljenjem. To čini koekstruziju inherentno usklađenom s EU i FDA propisima o ostacima otapala.
P4: Koje vrste pakiranja hrane imaju najviše koristi od koekstrudiranih prozirnih filmova?
Svaka primjena u kojoj je kemijska migracija kritična: vrećice za dječju hranu, vrećice za organske proizvode, pakiranja sira, medicinski prehrambeni proizvodi i svaka hrana s visokim udjelom masti (jer lipofilna otapala i ljepljivi monomeri preferirano migriraju u masti). Također, smrznuta hrana i vrećice koje se mogu retortirati imaju koristi od otpornosti na raslojavanje koekstruzije.
P5: Kako mogu provjeriti je li film doista koekstrudiran, a ne laminiran?
Ispitajte poprečni presjek pod mikroskopom nakon bojenja osmijevim tetroksidom (za spojne slojeve na bazi polietera) ili pomoću FTIR mikroskopa. Koekstrudirani slojevi pokazuju kontinuirana, sužena sučelja, dok laminirani filmovi imaju jasnu, često neravnu liniju ljepila. Još jedan brzi test: zalijepite film sam za sebe na 140°C i ogulite — koekstrudirani filmovi pokazat će kohezivno oštećenje unutar sloja brtvila, dok se laminati mogu raslojiti na ljepljivoj površini.
Zaključak: Prelazak na koekstruziju bez otapala je neizbježan
Propisi se globalno pooštravaju. EU razmatra smanjenje specifičnih granica migracije za uobičajena otapala kao što je etil acetat s 5 mg/kg na 1 mg/kg. Usluge testiranja potrošača izvještavaju da tvrdnje o "bez otapala" postaju jednako važne kao i "bez BPA" za pakiranje. Za proizvođače prozirna fleksibilna folija za pakiranje , prijelaz na koekstruziju nije samo sigurnosna nadogradnja - to je konkurentska nužnost.
Koekstruzija donosi prozirna višeslojna folija za pakiranje s nultim rizikom od kemijske migracije, vrhunskom optičkom jasnoćom, dosljednom barijerom i robusnom mehaničkom cjelovitošću. Dok je kapitalno ulaganje za liniju s više ekstrudera veće nego za laminator, operativne uštede od eliminacije ljepila, otapala i energije za sušenje, plus eliminacija rizika usklađenosti s propisima, osiguravaju uvjerljiv ROI unutar 2-3 godine za proizvođače srednje količine.
Za brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a prozirna koekstrudirana plastična folija za pakiranje je najvjerodostojniji i najprovjerljiviji pristup. Kako se industrija kreće prema modelima kružnog gospodarstva, koekstrudirane jednoslojne strukture također je lakše reciklirati nego laminate od miješanih materijala. Budućnost sigurnog, prozirnog pakiranja hrane je koekstrudirano i bez otapala.