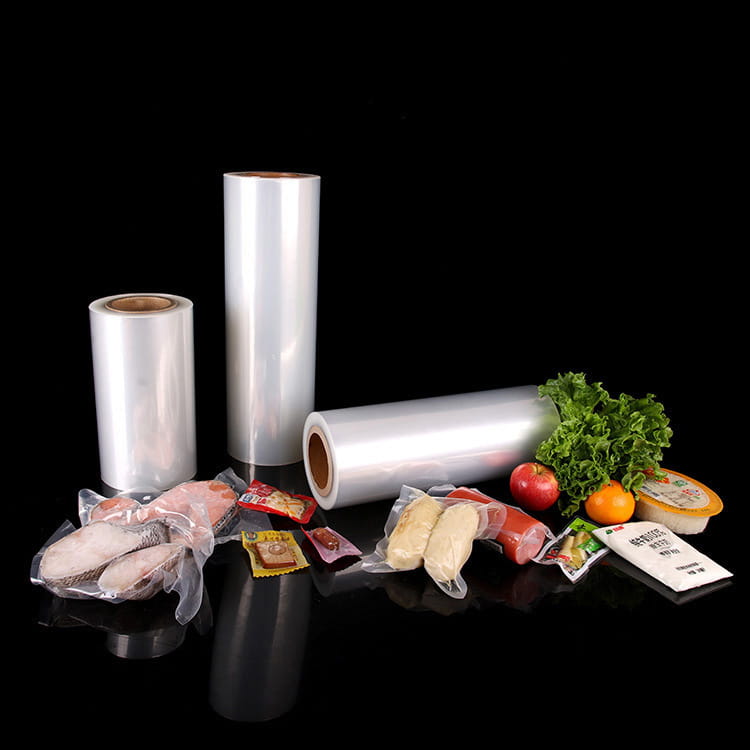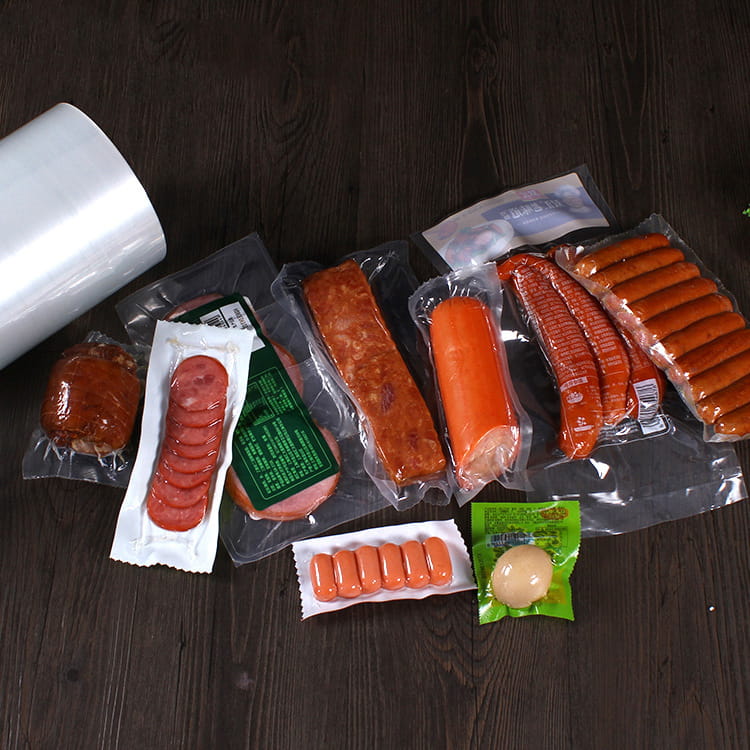


The kompozitni tiskani film izrađen je od više slojeva materijala pomoću ljepila ili procesa koekstruzije. Njegova struktura obično uključuje sloj supstrata (kao što je PET, BOPP), sloj barijere (kao što je aluminijska folija, EVOH) i sloj za toplinsko brtvljenje. Sloj za toplinsko brtvljenje nalazi se u najdubljem sloju iu izravnom je kontaktu sa sadržajem. Njegova temeljna funkcija je stvaranje pouzdanog spoja za brtvljenje kroz proces toplinskog zavarivanja.
Ova se funkcija čini jednostavnom, ali zapravo treba uravnotežiti više proturječnosti:
Igra između niske i visoke temperature: mora biti sposoban brzo se toplinski zatvoriti na niskim temperaturama kako bi se prilagodio brzim proizvodnim linijama, i mora ostati stabilan u okruženjima s visokom temperaturom kako bi izdržao tretman sterilizacije;
Ravnoteža između fleksibilnosti i krutosti: mora biti mekan da odgovara obliku paketa i mora biti dovoljno čvrst da se odupre istiskivanju i bušenju tijekom transporta;
Usklađenost prozirnosti i barijere: mora osigurati vizualnu privlačnost paketa i učinkovito blokirati vanjske čimbenike poput kisika i vlage.
Greške u izvedbi sloja za toplinsko brtvljenje mogu izravno dovesti do kvara pakiranja:
Nedovoljna čvrstoća toplinskog brtvljenja uzrokuje curenje, što rezultira gubitkom ili kontaminacijom sadržaja;
Starenje sloja toplinskog brtvljenja dovodi do raslojavanja, što uništava svojstva barijere;
Neravnomjerno toplinsko brtvljenje stvara slabe točke, smanjujući otpornost paketa na udarce.
Izvedba sloja toplinskog brtvljenja nije pojedinačni pokazatelj, već složen sustav određen svojstvima materijala, tehnologijom obrade i prilagodljivošću okolišu. Slijede četiri osnovne dimenzije:
Toplinsko zavarivanje na niskim temperaturama je spas brzih proizvodnih linija za pakiranje. Uzimajući lijevani polipropilen (CPP) kao primjer, njegova temperatura toplinskog brtvljenja obično je 20-30 ℃ niža od temperature tradicionalnog polietilena (PE), što znači nižu potrošnju energije opreme i kraće vrijeme toplinskog brtvljenja (može se skratiti na manje od 0,5 sekundi), čime se značajno poboljšava učinkovitost proizvodnje.
Ostvarenje mogućnosti toplinskog zavarivanja na niskim temperaturama ovisi o dizajnu molekularne strukture materijala:
Raspodjela molekularne težine: CPP s uskom raspodjelom molekularne težine ima nižu točku taljenja, ali je potrebno uravnotežiti čvrstoću toplinskog spajanja i žilavost tehnologijom miješanja;
Odabir aditiva: Dodavanje plastifikatora kao što je polibuten (PB) može smanjiti talište, ali količinu dodatka treba kontrolirati kako bi se izbjegao utjecaj na svojstva barijere.
Za hranu koja zahtijeva sterilizaciju na visokoj temperaturi (kao što je konzervirana hrana, pakiranja instant obroka) ili lijekove (kao što su injekcije), toplinski zavareni sloj mora izdržati temperature kuhanja od 121°C ili čak i više. Modificirani polietilen (PE) koristi tehnologiju miješanja (kao što je dodavanje kopolimera etilen-vinil acetata EVA ili kopolimera etilen-akrilne kiseline EAA) za povećanje tališta na iznad 140°C uz održavanje čvrstoće toplinskog spajanja.
Ključ visokotemperaturne stabilnosti leži u toplinskoj oksidacijskoj stabilnosti materijala:
Dodavanje antioksidansa može odgoditi razgradnju materijala na visokim temperaturama;
Stvaranje umreženih struktura (kao što je umrežavanje zračenjem) može poboljšati otpornost materijala na toplinu.
Ujednačenost sloja toplinskog brtvljenja izravno utječe na integritet brtvljenja pakiranja. Odstupanje debljine filma mora se kontrolirati unutar ±5%, inače je lako uzrokovati lokalno pregrijavanje ili loše brtvljenje. U kompozitnom procesu, debljina filma prati se u stvarnom vremenu mrežnim mjeračem debljine, a količina ekstruzije se podešava pomoću sustava kontrole zatvorene petlje kako bi se osigurala dosljednost debljine sloja toplinskog zavarivanja.
Uništavanje uniformnosti može biti uzrokovano:
Oscilacije sirovina: kao što je neravnomjerna raspodjela molekularne težine polimera;
Odstupanja parametara obrade: kao što su nedosljedna temperatura ekstruzije i brzina hlađenja;
Uvjeti prijevoza i skladištenja: kao što su visoka temperatura i visoka vlažnost okoline koja uzrokuje upijanje vlage materijala ili kristalizaciju.
Čvrstoća toplinskog brtvljenja je ključni pokazatelj za mjerenje pouzdanosti brtvljenja. Zahtjevi za čvrstoću toplinskog brtvljenja u različitim scenarijima primjene značajno se razlikuju:
Obična ambalaža za hranu: treba izdržati vibracije i istiskivanje tijekom transporta kako bi se spriječilo curenje sadržaja;
Pakiranje lijeka: mora biti otporno na ubod igle kako bi se osigurala sterilna izolacija;
Pakiranje industrijskog proizvoda: treba izdržati slaganje teških predmeta kako bi se spriječilo lomljenje pakiranja.
Poboljšanje čvrstoće toplinskog spajanja potrebno je postići optimizacijom temperature, tlaka i vremena toplinskog spajanja. Na primjer, kod CPP toplinskog brtvljenja, uvjeti toplinskog brtvljenja od 130 ℃, 0,3 MPa i 1 sekunda mogu postići čvrstoću od 22 N/15 mm, dok modificirani PE zahtijeva 150 ℃, 0,4 MPa i 1,5 sekundi.
Izvedba sloja toplinskog brtvljenja ne samo da određuje brtvljenje pakiranja, već također utječe na ukupnu pouzdanost kroz sljedeće mehanizme:
1. Brtvljenje: izravna prepreka za sprječavanje curenja sadržaja
U tekućim pakiranjima, nedovoljna čvrstoća toplinskog zavarivanja može lako dovesti do rupica ili pukotina, uzrokujući curenje sadržaja. Na primjer, u pakiranju sojinog umaka, čvrstoća toplinskog zavarivanja mora biti ≥18N/15 mm kako bi izdržala vibracije i istiskivanje tijekom transporta.
Neuspješno brtvljenje može izazvati lančanu reakciju:
Istjecanje sadržaja dovodi do gubitka proizvoda;
Vanjska onečišćenja ulaze u paket, ubrzavajući propadanje sadržaja;
Povjerenje potrošača se smanjuje, što šteti imidžu marke.
Ujednačenost sloja toplinskog zavarivanja utječe na kontinuitet sloja barijere. Ako se u području toplinskog zatvaranja pojave mjehurići ili raslojavanje, propusnost kisika će se značajno povećati, uzrokujući oksidaciju sadržaja. U pakiranju kave, bliska kombinacija sloja toplinskog zatvaranja i sloja aluminijske folije može smanjiti propusnost kisika ispod 0,5 cm³/(m²·24h·0,1MPa), produžujući rok trajanja na 18 mjeseci.
Oštećenje svojstava barijere može biti uzrokovano:
Nedovoljno prianjanje između sloja toplinskog brtvljenja i sloja barijere;
Mikropore nastale tijekom procesa toplinskog zavarivanja;
Starenje materijala uzrokovano okolišnim čimbenicima (kao što su vlaga i temperatura).
Žilavost sloja toplinskog zavarivanja određuje otpornost pakiranja na probijanje i trganje. Kod pakiranja zamrznute hrane, modificirani PE toplinski zavareni sloj treba poboljšati dodavanjem sredstava za očvršćavanje (kao što je POE) kako bi se poboljšala žilavost na niskim temperaturama kako bi se spriječilo krto pucanje na -18°C.
Nedovoljna mehanička svojstva mogu dovesti do:
Puknuće paketa tijekom transporta i rasipanje sadržaja;
Potrošačima je teško otvoriti paket, što utječe na korisničko iskustvo;
Deformacija paketa tijekom slaganja, smanjujući učinkovitost skladištenja.
Poboljšanje performansi sloja toplinskog brtvljenja treba promicati na koordiniran način s tri aspekta: materijala, procesa i dizajna:
1. Inovacija materijala: funkcionalni kompozit
Modifikacija nano materijala: poboljšajte mehanička svojstva sloja toplinskog brtvljenja dodavanjem nano gline, nano silicija itd.;
Primjena materijala na biološkoj osnovi: materijali na biološkoj osnovi kao što su polilaktična kiselina (PLA) i polihidroksialkanoat (PHA) mogu smanjiti utjecaj pakiranja na okoliš;
Pametan razvoj materijala: uvođenje materijala s promjenom faze (PCM) čini toplinski sloj osjetljivim na temperaturu i prilagođava se potrebama logistike hladnog lanca.
2. Nadogradnja procesa: precizna kontrola
Internetska tehnologija nadzora: praćenje procesa toplinskog spajanja u stvarnom vremenu putem infracrvenih termometara, laserskih mjerača debljine i druge opreme;
Digitalna simulacija: koristite analizu konačnih elemenata (FEA) za predviđanje raspodjele naprezanja sloja toplinskog brtvljenja i optimizaciju parametara procesa;
Kontrolni sustav zatvorene petlje: automatski podešava temperaturu, tlak i brzinu toplinskog brtvljenja prema podacima praćenja kako bi se osigurala dosljednost.
3. Optimizacija dizajna: lagana struktura
Stanji dizajn: smanjite debljinu sloja za toplinsko brtvljenje uz osiguravanje performansi i smanjenje troškova materijala;
Višeslojna kompozitna struktura: postići ravnotežu između performansi i cijene kroz gradijentnu distribuciju različitih materijala;
Dizajn koji se lako trga: ugradite oslabljenu strukturu u sloj za toplinsko brtvljenje kako biste poboljšali iskustvo otvaranja kod potrošača.