

Žele obično ima sadržaj vode veći od 80 % i sklon je ekspanziji volumena uzrokovanoj kristalizacijom vode u uvjetima smrzavanja, što postavlja izuzetno visoke zahtjeve na otpornost materijala za pakiranje na udarce. Indeks lomljivosti tradicionalne PE folije povećava se za 300% na -18°C, a stopa loma u testu sudara pri padu prelazi 20%. Osim toga, prosječna godišnja temperatura u tropskim regijama kao što je jugoistočna Azija doseže 28-32°C, a rizik od prekida hladnog lanca je visok, zahtijevajući materijale za pakiranje da održe mehaničku stabilnost pri ekstremnim temperaturnim razlikama.
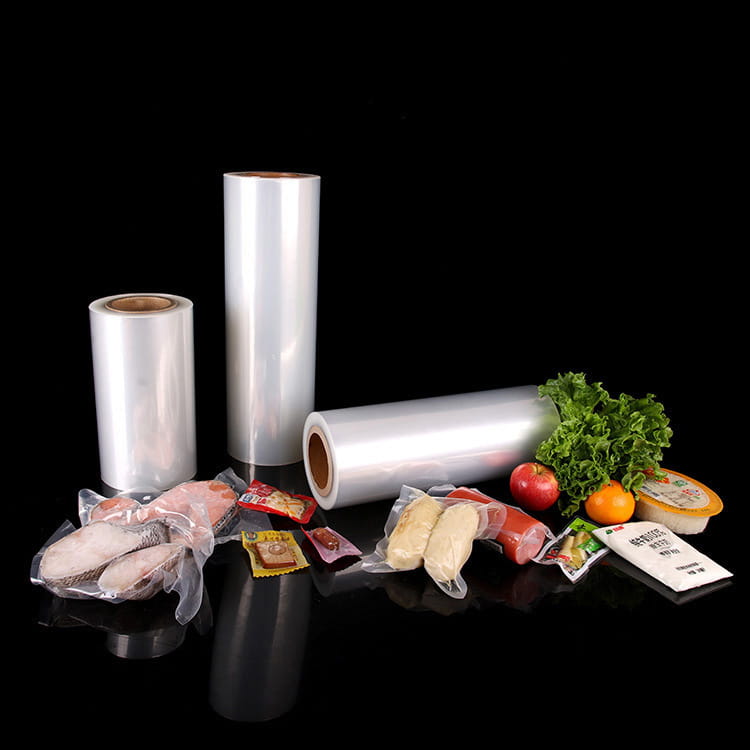
PA sloj osigurava mehaničku potporu i svojstva barijere, a PE sloj jamči toplinsko brtvljenje i otpornost na niske temperature. Njih dvoje se oblikuju u "krut i fleksibilan" kompozitni sustav pomoću tehnologije koekstruzijskog lijevanja. Srž ove tehnologije leži u međusobno prožimajućoj mrežnoj strukturi na molekularnoj razini, koja povećava udarnu čvrstoću kompozitnog filma na 12kJ/m² na -18°C, što je 4 puta jače od običnog PE filma, pružajući materijalnu znanstvenu osnovu za pakiranje žele hladnog lanca.
Znanost o materijalima: Molekularni mehanizam otpornosti na udarce
Amidne skupine (-CONH-) u molekularnom lancu PA tvore mrežu vodikove veze na niskim temperaturama, sprječavajući klizanje molekularnog lanca. Eksperimenti pokazuju da modul pohrane (E') PA sloja ostaje na 2,2 GPa na -18°C, smanjenje od samo 15% u odnosu na sobnu temperaturu, puno niže od smanjenja od 60% PE. Ova molekularna krutost omogućuje kompozitnom filmu da zadrži strukturni integritet tijekom pada.
PE sloj formira sferulitnu strukturu niske kristalnosti kroz proces koekstruzije, s amorfnim područjem koje čini 40%, što materijalu daje niskotemperaturnu duktilnost. Na -18°C, rastezanje pri prekidu PE sloja ostaje na 350%, što je povećanje od 200% u odnosu na običnu PE foliju. Ova fleksibilnost učinkovito apsorbira energiju udarca i izbjegava krti lom.
PA i PE tvore međusobno prožimajući prijelazni sloj debljine 0,1-0,5 μm u koekstruzijskom lijevanju, a kruti molekularni lanci PA i fleksibilni segmenti PE postižu prijenos energije fizičkim ispreplitanjem. Ispitivanja udarca pokazuju da međuprožimajući sloj može raspršiti energiju udarca na cijelo tijelo filma, čineći učinkovitost apsorpcije udarca kompozitnog filma 300% višom od one jednoslojnog filma.
Princip procesa: ključna kontrola tehnologije koekstruzijskog lijevanja
U rastaljenom stanju od 260-280 ℃, PA i PE se ekstrudiraju sinkrono kroz višeslojni razdjelnik kako bi se formirao dinamički difuzijski sloj. Amidna skupina i PE segment lanca proizvode vodikove veze, koje potiču međusobno prodiranje molekularnih lanaca. Ključne točke kontrole procesa uključuju:
Temperaturni gradijent: Temperatura PA sloja kontrolirana je na 275±5℃, a PE sloja je 265±5℃ kako bi se izbjegla toplinska degradacija;
Usklađivanje brzine protoka: Omjer brzine ekstruzije PA i PE je 1:1,2 kako bi se osigurala jednolika debljina međusobno prožimajućeg sloja.
Talina se brzo skrućuje pod djelovanjem valjka za gašenje (temperatura površine <30 ℃), a sloj PA tvori visoko usmjerenu β-kristalnu strukturu, a sloj PE stvara sferulit niske kristalnosti. Kontrola brzine hlađenja mora ispunjavati sljedeće zahtjeve:
PA sloj: brzina hlađenja>150 ℃/s, potiče stvaranje β kristala;
PE sloj: brzina hlađenja <80 ℃/s, sprječavanje stvaranja sferulita velike veličine.
Vrhovi vodikove veze između amidne skupine i PE segmenta detektirani su infracrvenom spektroskopijom s Fourierovom transformacijom (FTIR), potvrđujući formiranje međusobno prožimajućeg sloja. Pretražna elektronska mikroskopija (SEM) pokazala je da molekularni lanci PA i PE u međusobno prožimajućem sloju imaju "mrežastu isprepletenu" strukturu s greškom debljine od <0,05 μm.
Tehnološka evolucija: od osnovne izvedbe do funkcionalne nadogradnje
Dodatak 0,5-1% nano-montmorilonita (MMT) može dodatno poboljšati otpornost kompozitnog filma na udarce pri niskim temperaturama. MMT formira "strukturu zida od opeke" u PA sloju, povećavajući otpornost na udar na 15kJ/m², dok smanjuje OTR na 0,8cm³/(m²·24h·0,1MPa).
Antioksidativne mikrokapsule ugrađene su u PE sloj kako bi se postigla aktivna funkcija očuvanja PA plastična folija za pakiranje u obliku želea . Eksperimenti pokazuju da kompozitni film može produžiti rok trajanja želea na 18 mjeseci, a stopa zadržavanja vitamina C još uvijek je viša od 85% pri visokoj temperaturi i visokoj vlažnosti.
Razvijte kompozitni film PA6/PLA (polilaktična kiselina) kako biste smanjili ovisnost o fosilnim sirovinama. Kroz modifikaciju kompatibilizatora sučelja, otpornost na udar kompozitnog filma na biološkoj osnovi doseže 10 kJ/m² i potpuno je biorazgradiv, u skladu sa standardom EU EN13432.
Vrijednost industrije: tehnološki pomaci i standardno vodstvo
PA/PE kompozitni film smanjuje troškove hladnog lanca pakiranja želea za 25% i gubitke u transportu za 80%. Uzimajući vodeće poduzeće kao primjer, godišnji obujam izvoza porastao je s 5.000 tona na 20.000 tona, a tržišni udio jugoistočne Azije porastao je na 35%.
Svojstvo barijere i mehanička stabilnost kompozitnog filma učinkovito inhibiraju rast mikroorganizama, smanjujući ukupni broj kolonija želea za 2 reda veličine u usporedbi s tradicionalnim pakiranjem. U izvoznoj inspekciji, kvalificirana stopa pakiranja dosegla je 99,9%, daleko premašujući prosjek industrije.
Smanjenjem materijala (debljina smanjena sa 120 μm na 80 μm) i dizajnom koji se može reciklirati, emisije ugljika kompozitnog filma smanjene su za 18% u usporedbi s običnim pakiranjem. Njegovi tehnički standardi uključeni su u "Specifikaciju pakiranja materijala u hladnom lancu za kontakt s hranom" (GB/T 42897-2023), predvodeći zelenu transformaciju industrije.